
图1 传统电磁加载板件的工作原理及其板件成形效果方式
Fig.1 Working principle of conventional electromagnetic loading of sheet metal and the resulting forming effect
摘要 针对传统电磁加载板件成形技术存在变形区域小、变形均匀性较差的问题,该文提出一种基于涡流吸引效应(ECA)的板件加载方法。该方法通过在驱动线圈的同轴位置放置导体,利用涡流吸引效应优化板件上的电磁力分布,从而改善板件的变形行为。采用COMSOL Multiphysics软件建立电磁-固体力学耦合有限元模型,以分析涡流吸引效应对电磁力分布及板件变形的影响。仿真结果表明,该方法显著扩大了板件的均匀变形区域。同时,探讨材料和导体参数对成形效果的影响。基于涡流吸引效应的加载方式有效提高了板件变形均匀性,并显著扩大了均匀变形区域。在相同最大轴向位移条件下,与传统电磁加载方式相比,该方法获得的均匀变形区域扩大了269%。研究结果为优化板件电磁成形工艺提供了一条创新且实用的技术路径。
关键词:电磁成形 涡流吸引效应 均匀变形区域 导体
电磁成形是利用脉冲电磁力实现金属工件高速成形的先进制造技术[1-4]。与传统静态成形工艺相比,它能够显著提高金属材料的成形极限[5-7],具有成形速度快、工件成形精度高等优点。因此,近年来该技术在轻质铝合金加工领域得到广泛关注和应用[8-9]。
然而,在板件电磁成形过程中,由于电磁力分布往往不均匀,成形后的板件多呈锥形轮廓[10]。针对这一问题,唐天宇等采用跑道型线圈[11],通过实验和仿真揭示了线圈与板料装配位置对成形效果的影响规律,并获得了更均匀的变形结果。为了扩大均匀变形区域,有研究提出对板件进行多次局部脉冲放电分步加载的方案[12-13]。此外,美国俄亥俄州立大学的G. S. Daehn等设计了匀压力线圈[14-15],通过优化线圈结构实现了板件电磁力的均匀分布,且有研究者采用多线圈组合加载来进一步改善磁场分布,提升板件的均匀成形能力[16-19]。不过,这些优化措施通常需要复杂的线圈设计和精确的放电时序,而且针对特定尺寸工件设计的线圈难以兼容多种尺寸的零件。
除上述方法外,还有学者在磁场调控和驱动方式方面进行了创新研究。邱立等在板件成形中引入磁场变换器[20],通过改变线圈与板件之间的磁场分布来调控板件内部的感应涡流和电磁力分布,从而提高成形均匀度。吴泽霖等提出了一种初始碰撞速度可调的电磁冲压成形技术[21-22],研究表明,随着碰撞速度的提高,TA1钛板冲压件的冲孔范围扩大,成形件的尺寸精度和截面质量显著提高。基于此,张望等提出驱动钛板发生运动,进而推动板件发生塑性变形的特种成形工艺[23]。虽然磁场变换器和驱动等手段能够在一定程度上提高板件的变形均匀性,但相关装置仍存在不足:磁场变换器由于存在间隙会导致局部受力不均,而导体环驱动方式需要更高的能量投入,每次放电还会对板材造成磨损。
针对特定加工需求,如何为板件提供合理的电磁力分布仍是电磁成形领域亟待解决的关键技术问题。上述研究表明,通过调控板件内部的感应涡流分布可以优化电磁力的空间分布。基于此,本文提出了一种基于涡流吸引效应的创新板件成形方法:在驱动线圈内部同轴放置一块导体,通过涡流产生的吸引效应来优化板件上的电磁力分布,显著扩展板件的均匀变形区域。本研究分析了涡流吸引效应在电磁加载过程中的作用机理及其对空间电磁力场分布的调控作用;建立了电磁-固体耦合的有限元模型,同时探究了导体电导率和几何参数对板件成形行为的影响。通过系统仿真,验证了不同导体配置对板件均匀变形区域扩展的效果得到,并归纳了关键参数对成形均匀性的影响规律。
传统电磁加载板件的工作原理及其板件成形效果如图1所示。电容器电源通过充电装置将能量储存起来,当放电开关闭合时,储存的电能迅速释放至驱动线圈,使线圈中产生强大的脉冲电流,并在驱动线圈周围形成强脉冲磁场。根据法拉第电磁感应定律,该脉冲磁场会在板件内部感应出涡流。板件中感应的涡流与线圈电流相互作用,产生的脉冲电磁力作用于板件,从而驱动其沿轴向向下变形。
图1 传统电磁加载板件的工作原理及其板件成形效果方式
Fig.1 Working principle of conventional electromagnetic loading of sheet metal and the resulting forming effect
图1的成形结果显示,采用传统电磁加载板件的方法,板件在成形后整体呈现锥形轮廓。这是由于在电磁成形过程中板件中心的成形区域约束力较小,中部区域发生过度变形。由此可见,传统方法的成形效果并不理想。
为克服传统电磁加载板件成形方法的局限性,本研究提出了一种基于涡流吸引效应的创新板件成形方法,如图2所示。传统电磁加载板件时,由于板件中部约束力较小,中部区域往往发生过度变形。涡流吸引效应的核心思想是在驱动线圈内侧同轴放置一块导体,使其与板件中感应的涡流方向保持一致;导体与板件中涡流的相互作用将在板件中部产生向上的电磁吸引力。涡流吸引效应能够削弱驱动线圈对板件施加的过大轴向电磁力,改变板件周围的径向磁通密度,进而提升板件成形的均匀性。
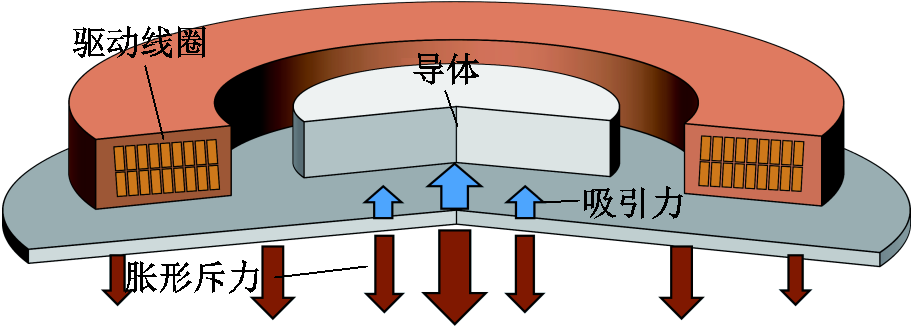
图2 基于涡流吸引效应加载板件的方式原理
Fig.2 Principle of plate component loading method based on eddy current attraction effect
由于驱动线圈、待成形板件以及引入的导体均具有轴对称特征,本研究建立了如图3所示的二维轴对称模型进行分析,以简化计算并提高仿真效率。在COMSOL Multiphysics软件中构建了电磁-固体力学多物理场耦合有限元模型,用于对比传统电磁加载板件(图3a)与基于涡流吸引效应加载板件(图3b)在电磁力分布特性和板件变形行为方面的差异,相应的涡流吸引效应加载系统结构如图3c所示。
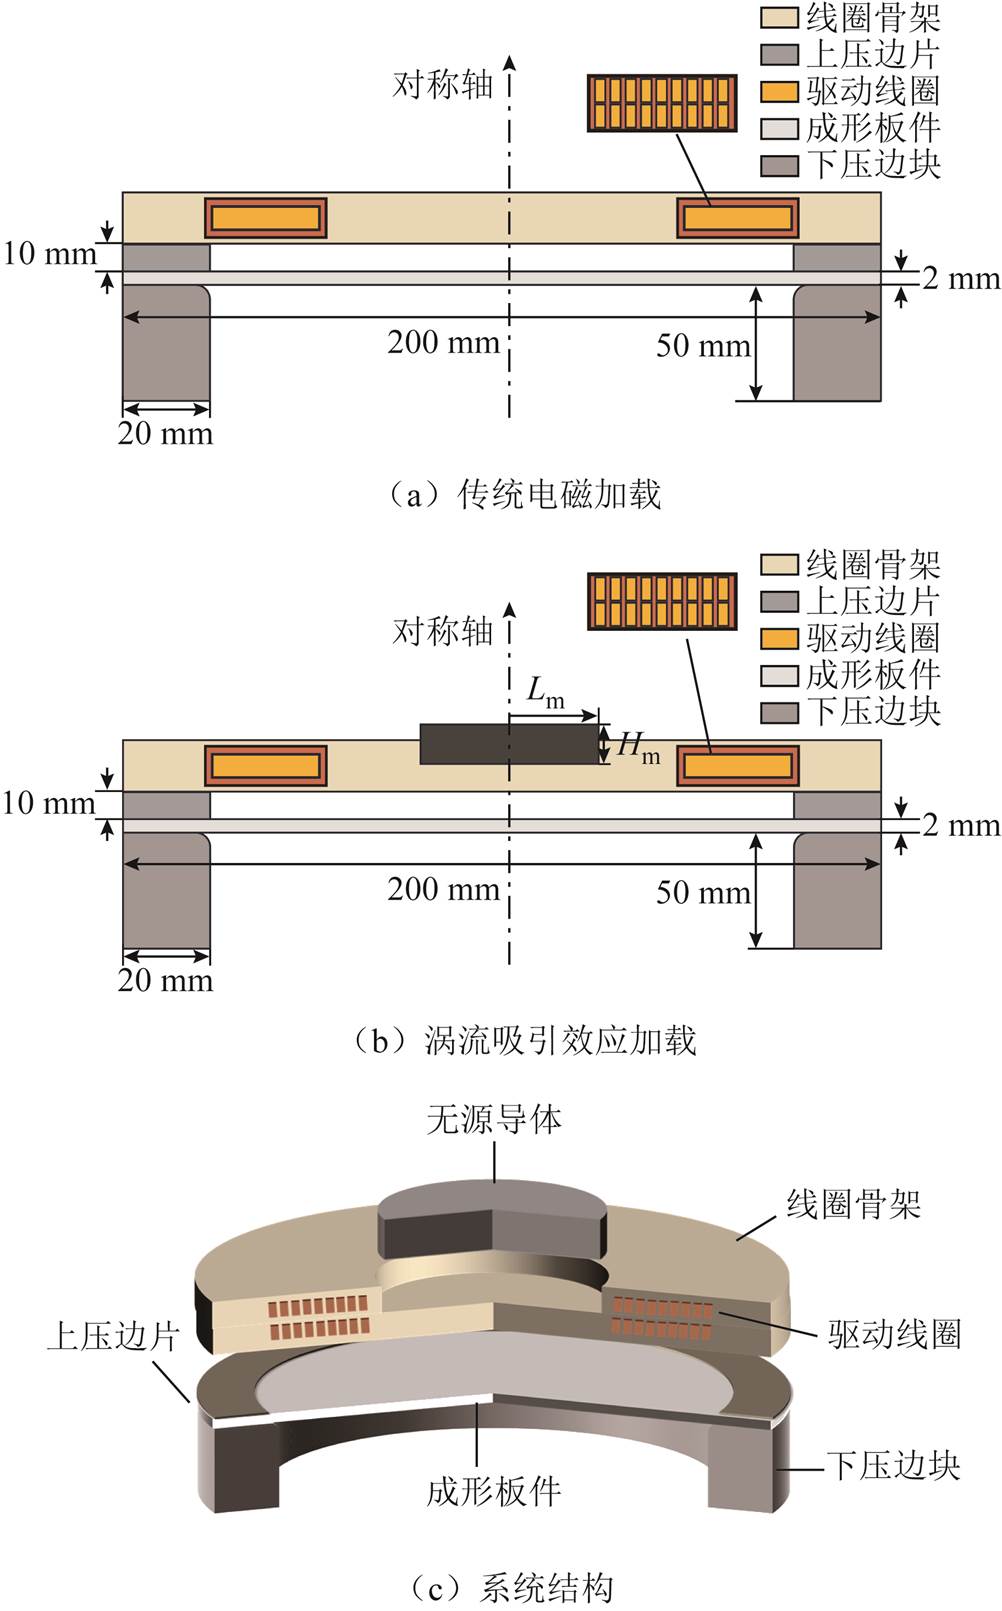
图3 二维对称及系统结构
Fig.3 Two-dimensional symmetric and system structure
模型包括以下模块:
(1)全局常微分方程和微分代数方程模块。该模块采用的等效电路如图4所示。图4中各电路元件参数取值见表1。
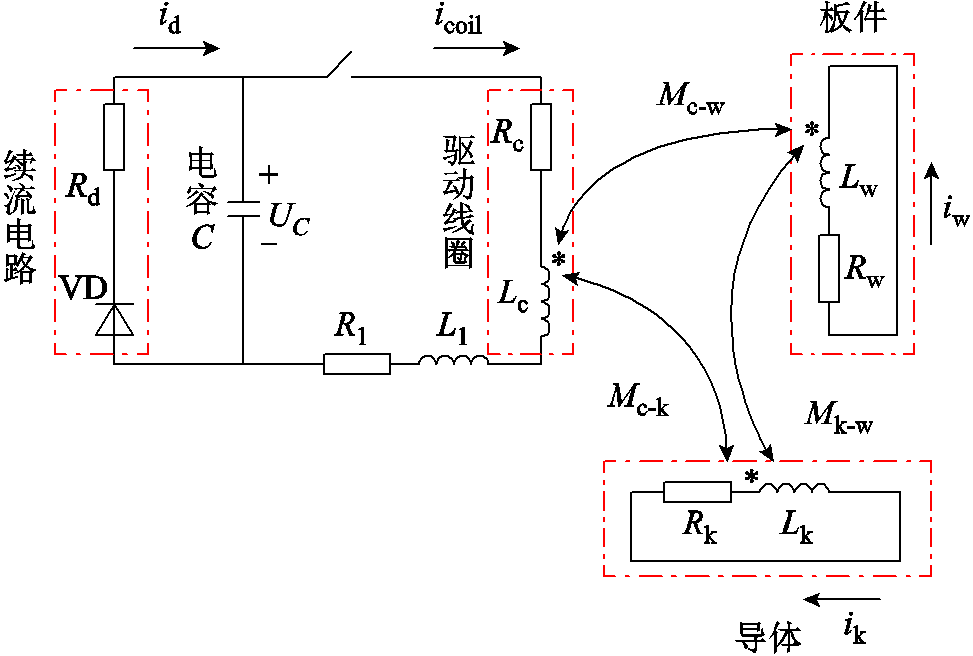
图4 涡流吸引效应加载板件的等效电路
Fig.4 Equivalent circuit of plate component loading via eddy current attraction effect
表1 电路参数
Tab.1 Circuit parameters
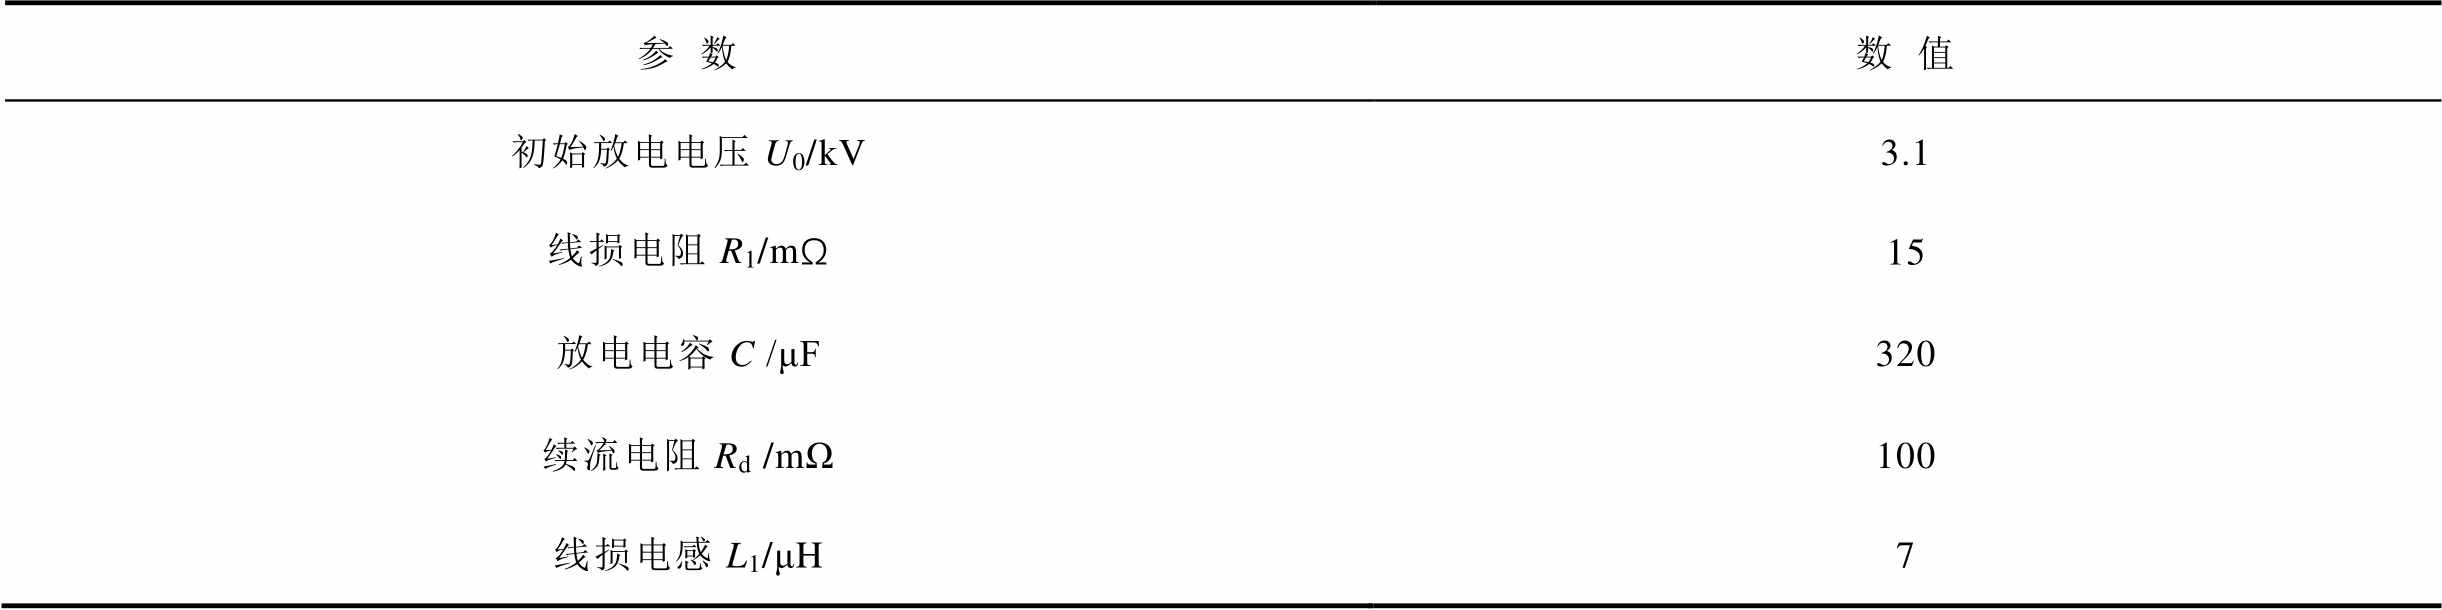
参数数值 初始放电电压U0/kV3.1 线损电阻R1/mΩ15 放电电容C /μF320 续流电阻Rd /mΩ100 线损电感L1/μH7
对应的基尔霍夫电路方程为
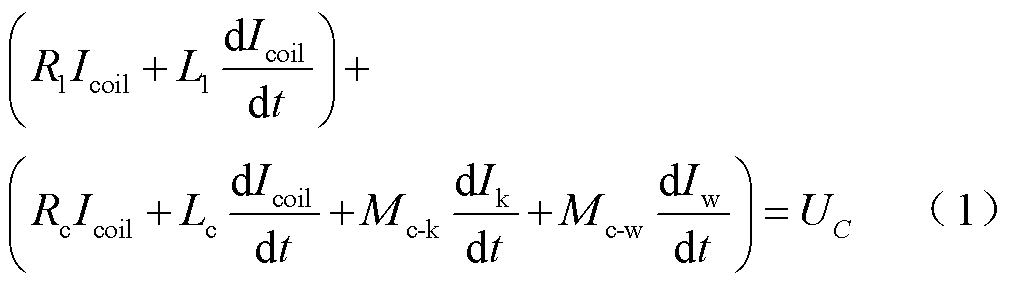
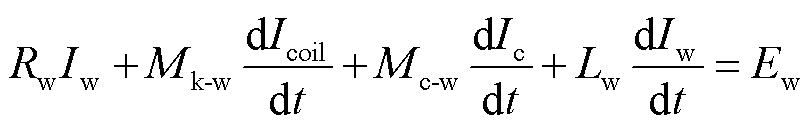 (2)
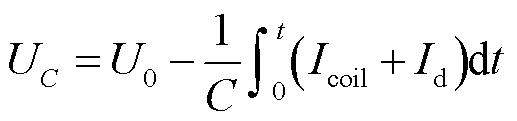 (3)
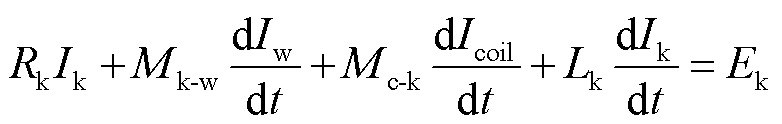 (4)
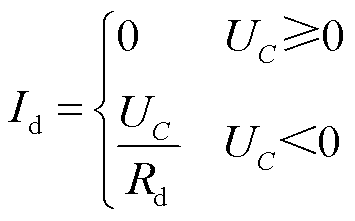 (5)
式中, 、Rc、Lc分别为驱动线圈电流、电阻和电感;Ik、Rk、Lk分别为导体的电流、电阻与电感;Mc-k、Mk-w、Mc-w分别为导体与线圈之间、导体与板件间、线圈与板件之间的耦合系数;Ew与Ek分别为板件动生电动势和导体动生电动势;
 为放电电容C的电压;
 为续流支路电流。
(2)磁场模块用于计算驱动线圈产生的电磁力以及无源导体产生的电磁吸引力。磁场模块从全局方程模块获取电路参数,并代入磁场控制方程式(6)~式(9)求解电磁场分布。
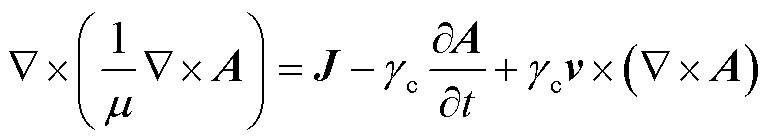 (6)
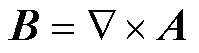 (7)
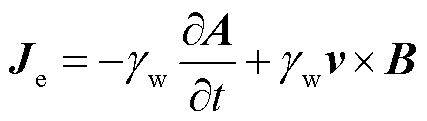 (8)
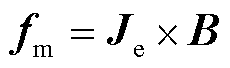 (9)
式中,μ为介质磁导率;A为矢量磁动势;J为电流密度;γc为介质的电导率;ν为介质的运动速度;B为磁感应强度;Je为板件中的感应涡流; 为板件的电导率;fm为电磁力密度。对于二维轴对称结构,在极坐标系下,电磁力密度可以进一步分解为轴向分量和径向分量;板件的径向电磁力
 由轴向磁感应强度和环向电流的相互作用决定;而轴向电磁力
 则由径向磁感应强度与板件中感应涡流之间的相互作用所决定。
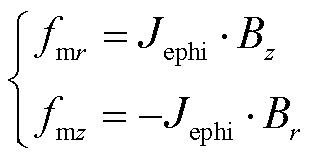 (10)
式中,Jephi为感应涡流环向分量; Bz和Br分别为磁感应强度B的轴向和径向分量。
(3)固体力学该模块用于分析板件在电磁力和电磁吸引力共同作用下的动态形变过程。具体而言,将上述计算得到的电磁力和电磁吸引力作为载荷施加到板件结构上,进而求解其变形行为。
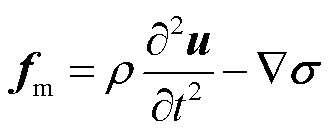 (11)
式中,ρ、u及σ分别为板件密度、位移矢量和应力张量。
此外,为降低高应变率对材料的影响,提高计算精度,本研究采用Cowper-Symonds模型来模拟AA1060铝合金板材的塑性变形行为[24-25]。其本构方程为
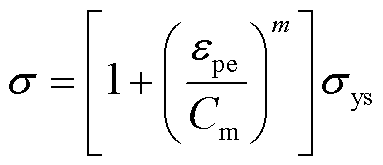 (12)
式中,σ为应力大小; 为管件塑性应变参数;m为应变率硬化参数(取0.25);Cm为黏性参数(取6 500);σys为应变速率。
相应网格划分如图5所示。

图5 涡流吸引效应加载板件的动网格划分
Fig.5 Dynamic mesh generation for plate component loading via eddy current attraction effect
在板件电磁胀形的过程中,设计一个柱形导体同轴放置在驱动线圈的内侧。当通过放电开关向驱动线圈供电时,线圈会产生脉冲磁场。根据法拉第电磁感应定律,此时导体与板件中感应出的涡流方向一致。导体中产生的环向涡流与外部磁场相互作用形成轴向吸引力,该轴向吸引力有效地削弱了板件胀形过程中原有的轴向电磁斥力,从而提高了变形均匀性。
线圈电流与传导电流密度变化如图6a所示,驱动线圈电流在约160μs时达到峰值后开始逐步下降;导体中的涡流密度在约80μs时出现一个负峰值,随后逐渐衰减至0。图6b给出了导体介入后整体磁场的分布情况,可以看出磁场主要集中在驱动线圈附近以及导体的边缘和中部区域。
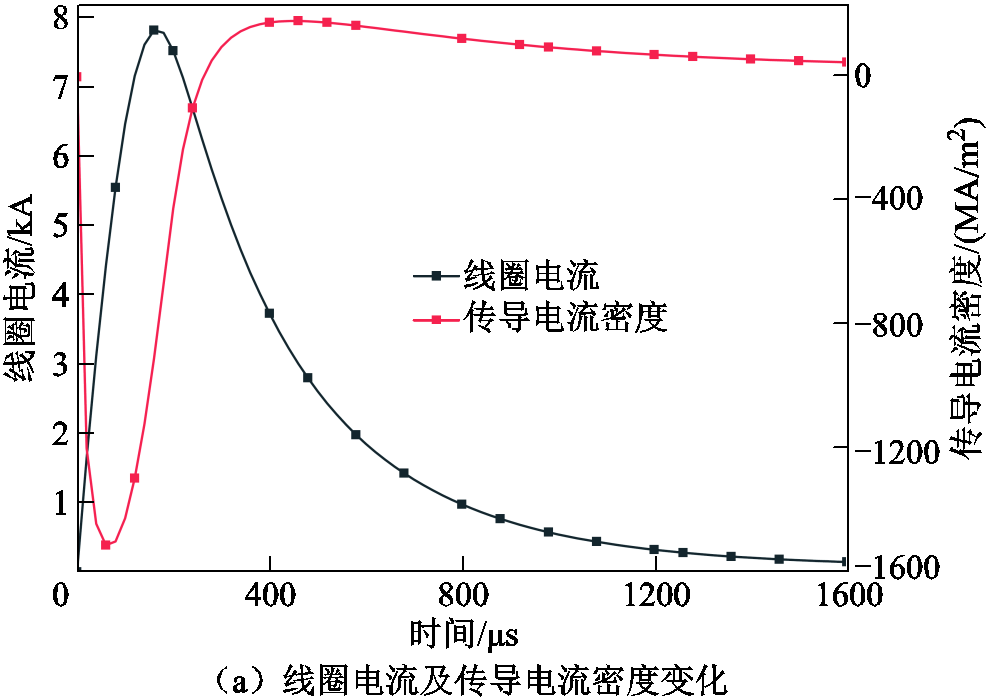

图6 线圈电流与传导电流密度化变化及其模型磁场分布
Fig.6 Coil current, conduction current density, and their model magnetic field distribution
图7a给出了导体介入情况下板件沿径向方向的磁感应强度分布。从驱动线圈初始放电到电流达到峰值(约160μs)这一阶段内,以20μs为步长记录了140~220μs期间板件径向各位置的磁感应强度变化;在电流峰值开始衰减并趋于平稳后,则以100μs为步长分析了直至500μs时的板件径向磁感应强度分布。图7b显示了传统电磁加载条件下,在相同时间步长下板件沿径向的磁感应强度分布。
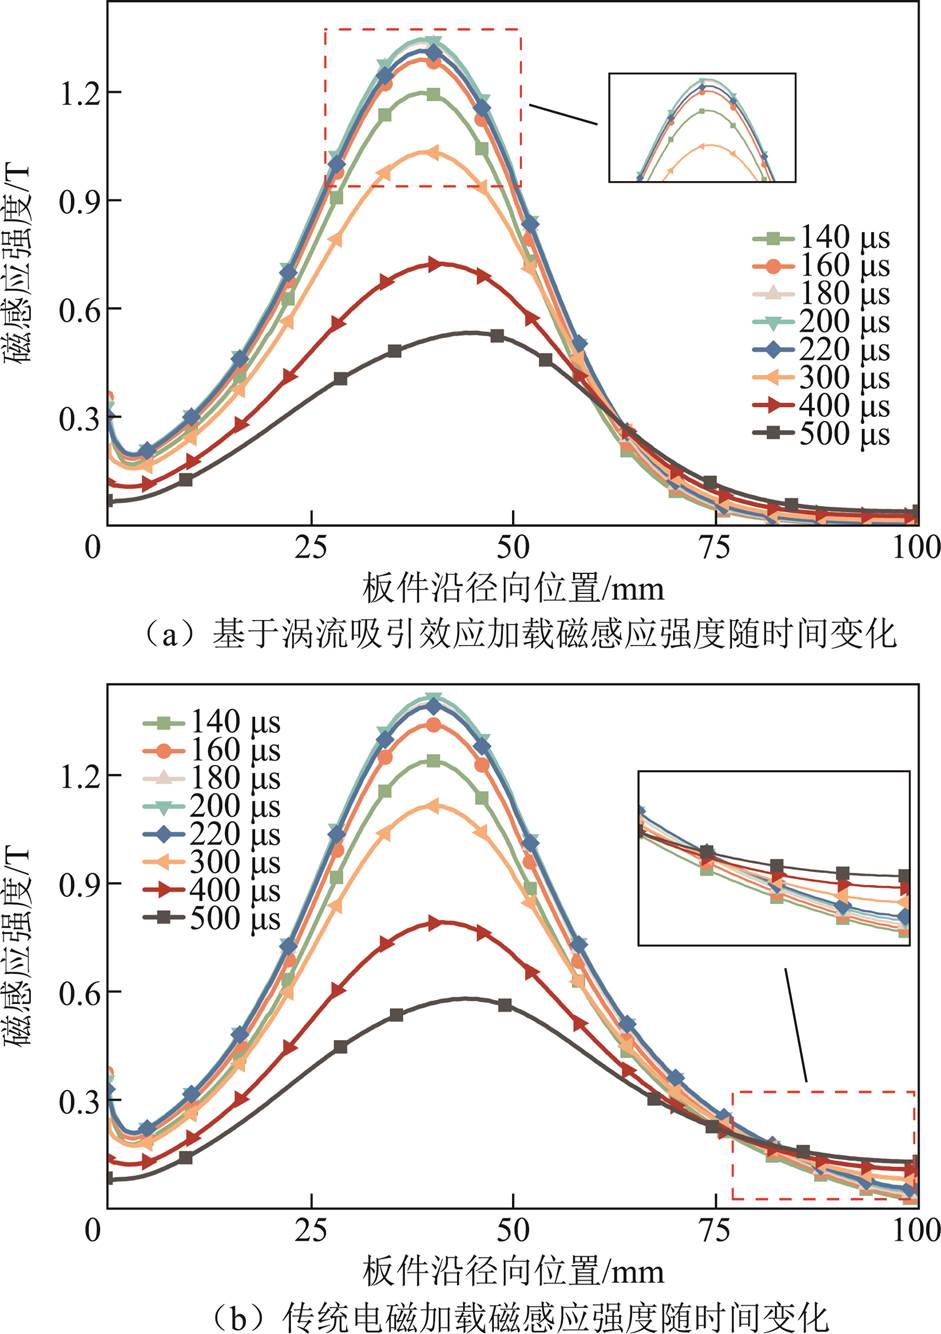
图7 磁感应强度对比
Fig.7 Comparison of magnetic field intensity
在电流峰值及其初始衰减阶段(140~220μs)内,对比图7a和图7b可以发现:采用涡流吸引效应加载时,板件中部区域的磁感应强度被大幅削弱,几乎降为0;而在传统电磁加载情况下,板件径向中部仍然存在一定的磁感应强度。涡流吸引效应略微降低了整体磁感应强度,这确保了板件中部约束较弱的区域不会受到过大的轴向电磁力而发生过度变形,从而使管件轴向变形的均匀性达到了动态平衡状态。
在300~500μs电流衰减趋于平稳的阶段,磁感应强度进一步减弱。无论是传统电磁加载还是涡流吸引效应加载,板件周围的磁感应强度都在这一阶段持续下降。但由于该阶段并非板件成形的关键时期,此时的磁感应强度已相当弱,对成形结果影响不大。综上所述,与传统电磁加载相比,涡流吸引效应的引入改善了整个成形过程中的磁场分布。
由于板件各部位所受的轴向电磁力不同,在板件径向方向上选取了5个代表性测点,如图8所示,用于比较不同位置处的电磁力密度,以分析各处的受力情况。
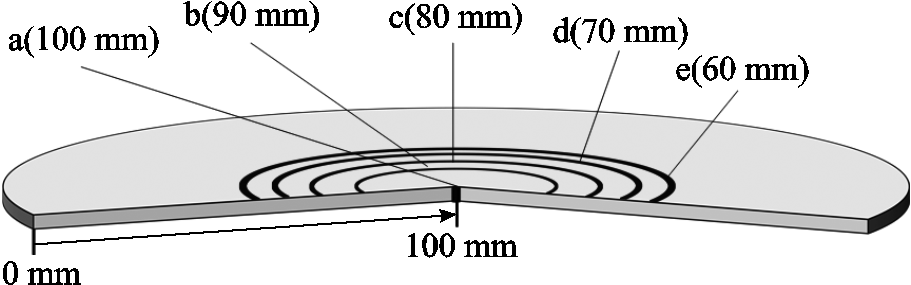
图8 点位分布
Fig.8 Point location distribution
涡流吸引效应加载与传统电磁加载轴向电磁力密度对比如图9所示。对比图9a和图9b可以看出,涡流吸引效应加载时,整体轴向电磁密度均小于传统电磁加载,且在测点e处(径向位置60mm,距板件外缘约40mm),涡流吸引加载方式与传统电磁加载方式下的轴向电磁力密度最大峰值相差近3倍。这表明导体介入后整体轴向电磁力密度显著降低,避免了板件中部约束较弱区域发生过度变形,从而保证了轴向变形传递的均匀性。考虑到测点e的电磁力密度在各点中最大且差异最为明显,后续研究将主要采用e点处的轴向电磁力密度进行分析。

图9 涡流吸引效应加载与传统电磁加载轴向电磁力密度对比
Fig.9 Comparison of axial electromagnetic force density between eddy current attraction effect loading and traditional electromagnetic loading
为验证仿真模型的准确性,本研究进行了基于驱动环加载板件成形仿真模拟,并将结果与文献[26]实验数据进行对比分析。所采用的几何模型A6061铝板参数与文献[26]保持一致。仿真所用电源由320μF电容组成,放电电压为4 kV;驱动线圈由截面尺寸为2mm×4mm的铜导线绕制。图10展示了本模型仿真结果与文献[26]中基于驱动环加载板件成形实验结果的对比。成形效果评估采用文献[26] 定义的“径向均匀变形区域Dr”,该参数定义为板件沿轴向方向上径向位移达到最大径向位移的95%及以上的长度。仿真结果与实验结果高度一致,最大误差小于1%,验证了仿真模型的准确性和有效性。

图10 基于驱动环加载板件成形结果对比[26]
Fig.10 Comparison of plate forming results based on driving ring loading[26]
在第2节中,已详细论述了涡流吸引效应对板件磁场分布的改善作用。传统上采用参数Dr表征径向均匀变形区域,但当胀形轮廓出现中部内凹时,单一Dr指标不足以准确描述实际均匀性。因此,引入补充参数 和θr分别描述中部凹陷程度和轮廓塌陷角度。下面对Dr、
 、θr进行定义,并引入两个参数量:最大轴向位移Lmax与中部塌陷位移Lk。如图11a所示,当板件向外膨胀时规定塌陷角度θr为负值,即
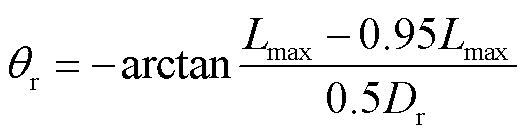 (13)
当板件胀形出现中部内凹时,Dr判据无法直接应用,因为径向位移的95%高值区不再是连续的单一区域,而可能分散在靠近两端的两个区域。对此,引入参数作为补充判据。如图11b所示,的定义方式为:当板件中部发生内凹时,取板件两端各自的最大径向位移处,靠近管端一侧径向位移下降到约0.95Lmax的轴向位置,各取一个点,两个点之间的轴向距离差定义为 ,并规定凹形时θr为正值,即
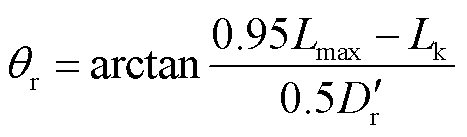 (14)
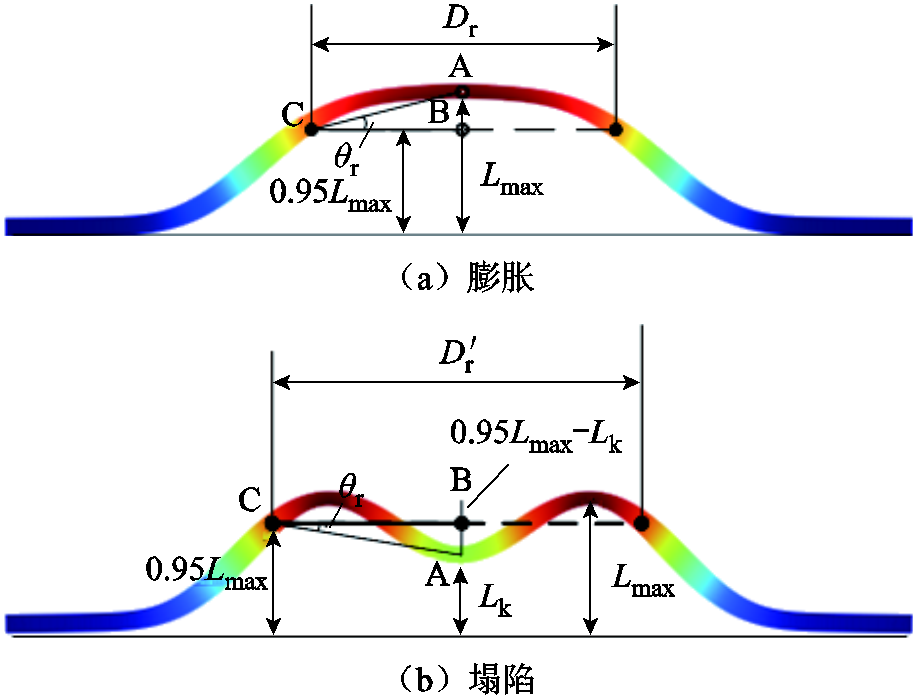
图11 参数定义
Fig.11 Parameter definition
具体而言,当板件中部由于约束力小而向外膨胀时,θr越接近0且Dr越大,表明胀形越均匀;当板件中部发生塌陷时,θr越接近0, 越大同样表明胀形越均匀。
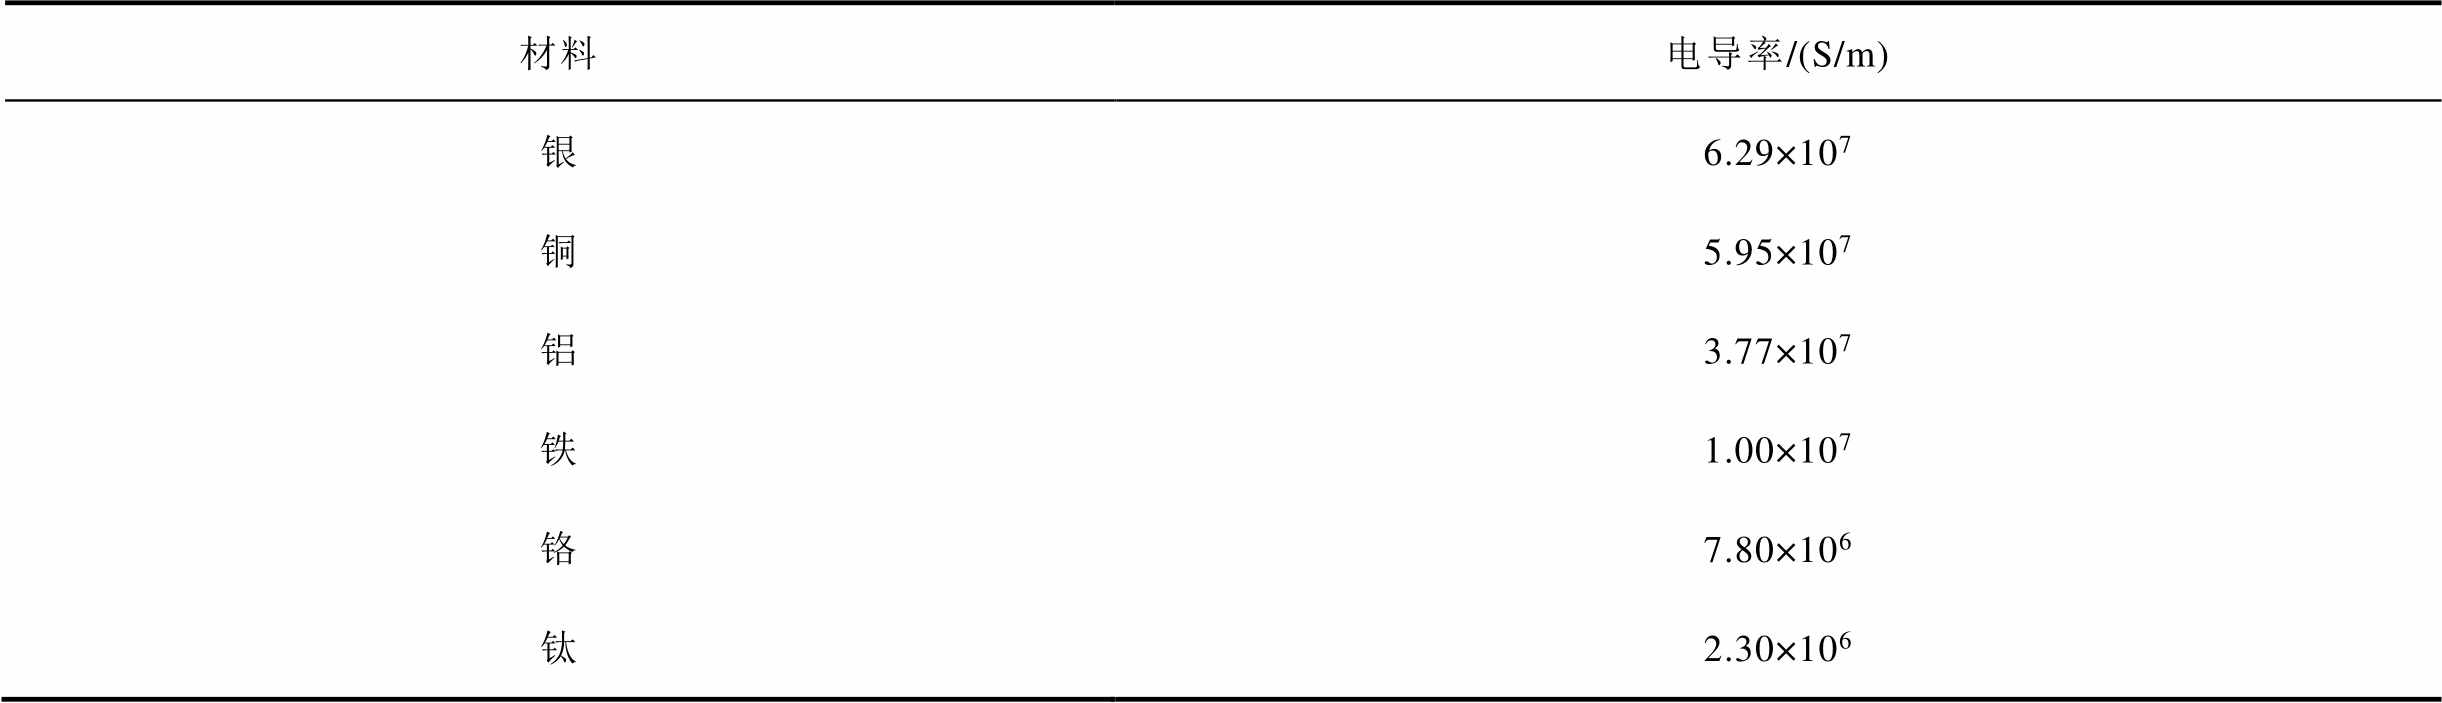
以导体半径Lm=40mm、高度Hm=6mm的图3数值模型为基准,并以图8中板件e点为轴向电磁力密度参考点,分析不同导体材料下e点电磁力密度的变化规律;使用银、铜、铝等高电导率金属作为导体材料(见表2)时,由于其电导率高,在强磁场作用下导体内部会感应出较大的涡流,该涡流与原磁场相互作用产生显著的涡流吸引效应,导体诱导出较强的沿轴向向上的吸引力。不同材料板件e点处轴向电磁力密度变化对比如图12所示。由图12可知,相较于传统电磁成形工艺,银、铜、铝等高电导率导体加载板件时,板e点处的电磁力密度显著降低;随着导体材料电导率的降低,板件e点的轴向电磁力密度则逐步增大。这一轴向上的吸引力在成形关键阶段显著削弱了板件所受的向下电磁成形力,使整体电磁力密度明显降低。
表2 材料参数
Tab.2 Material parameters
材料电导率/(S/m) 银6.29×10⁷ 铜5.95×10⁷ 铝3.77×10⁷ 铁1.00×10⁷ 铬7.80×10⁶ 钛2.30×10⁶
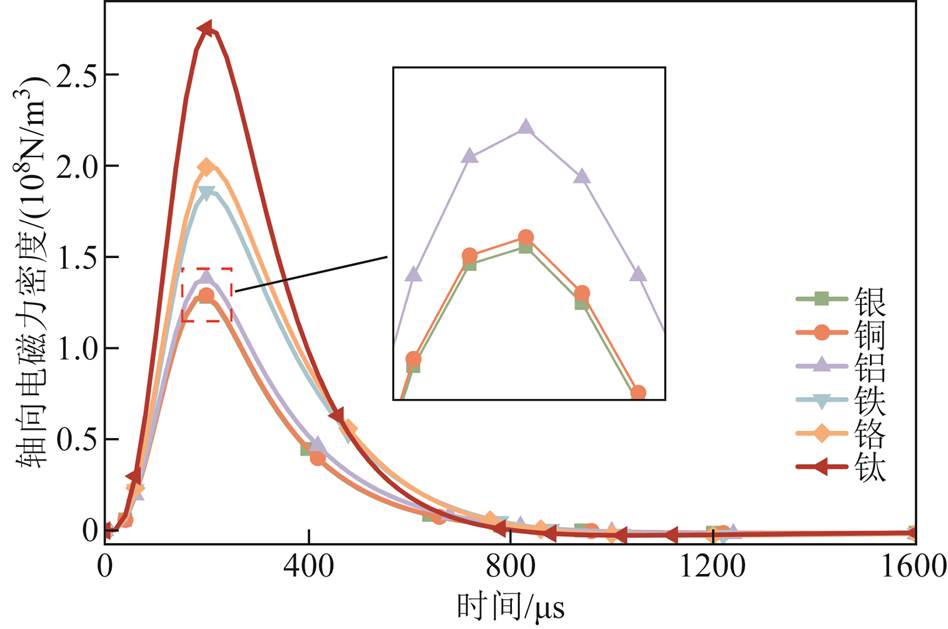
图12 不同材料板件e点处轴向电磁力密度变化对比
Fig.12 Comparison of axial electromagnetic force density variation at point e for plates of different materials
不同材料对关键参数影响对比如图13所示。由图13a可见,导体材料电导率越高(参见表 2),其内部感应的涡流密度负峰值越大,则涡流吸引效应所产生的沿轴向向上吸引力就越强。该吸引力从板件中心区域向径向逐渐衰减并向边缘扩散,导致板件的最大轴向位移量随之减小(见图13b)。尤其是在板件中部约束较弱的区域,高电导率导体(如银、铜、铝)所产生的较强的轴向向上吸引力大幅削弱了板件向下的成形力,致使板件中部出现塌陷变形,塌陷角θr明显增大。说明在高电导率导体情况下需要进一步优化导体参数以削弱过强的轴向向上吸引力,避免板件中部塌陷过深。
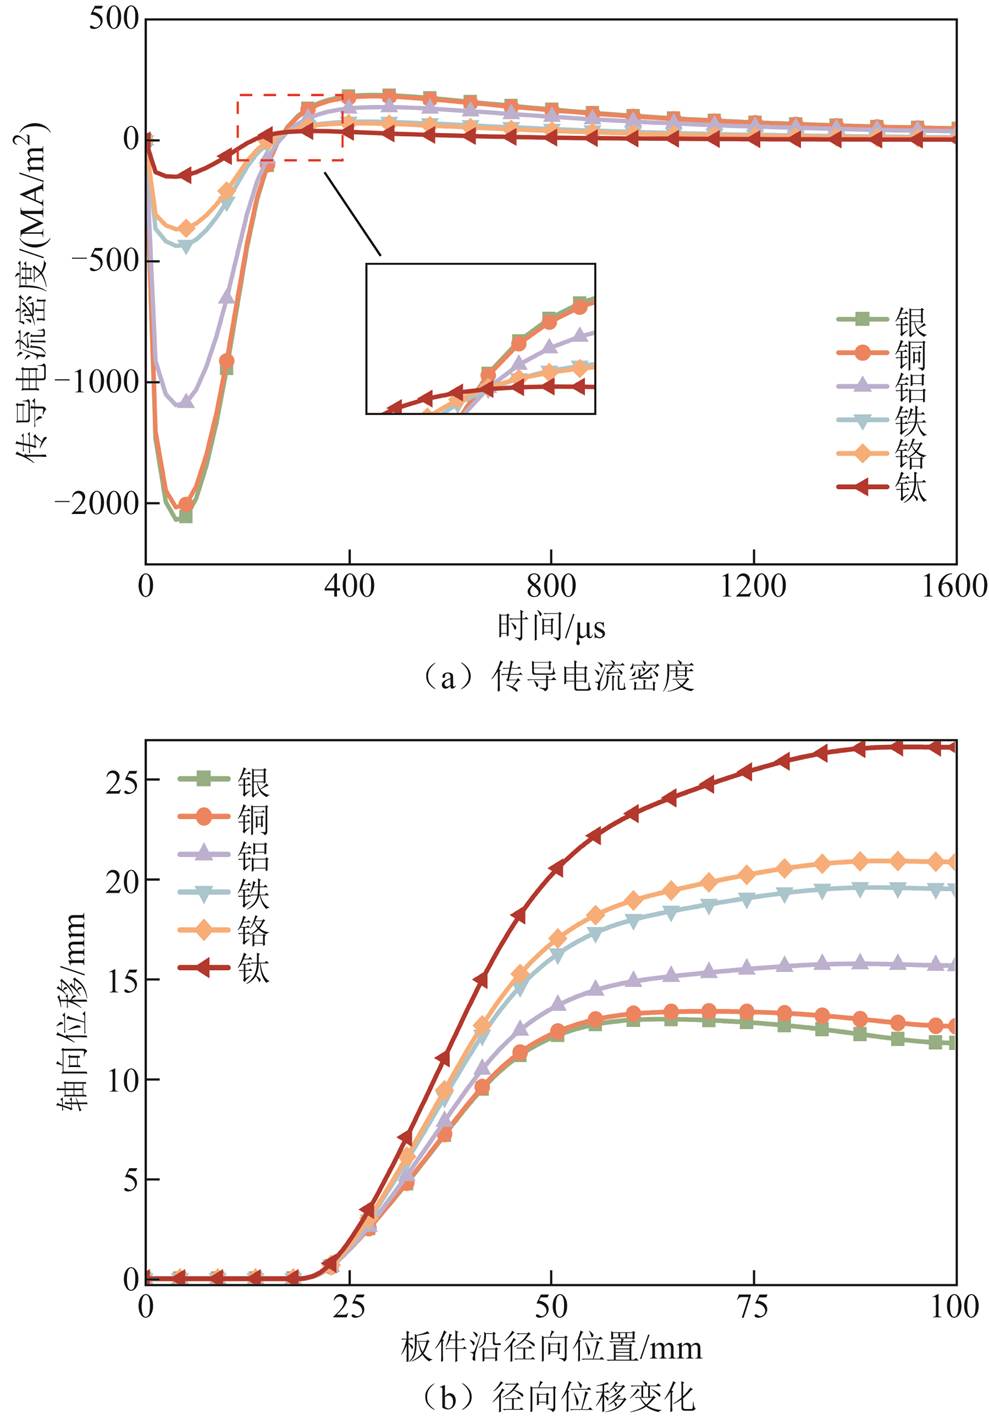
图13 不同材料对关键参数影响对比
Fig.13 Comparison of the influence of different materials on key parameters
相反,使用铁、铬、钛等较低电导率的导体时,板件中部呈现外胀的锥形变形趋势,整体轴向位移量逐步增大。这表明在低导电性导体情况下需要通过改变导体参数来增强轴向上的吸引力,以便抵消板件中部过大的向下成形位移,从而促使板件实现动态均匀变形。
在导体材料的选择上,需要综合考虑电磁力的强度以及成形过程动态均匀性的调控要求。银、铜等材料虽然能够产生较强的轴向吸引力,但其材料成本远高于铝;铁的获得和加工成本同样相对较高,且其密度大,在实际应用中不够经济和便捷。铬材料虽可通过调整参数提高轴向吸引力,但其剧毒性会显著增加操作防护难度和成本,因此不宜采用。钛材料不仅价格昂贵,而且由于电导率很低,产生的轴向吸引力微弱,需进行复杂的参数调整才能达到理想的效果。综合导电性能、经济成本和安全操作等因素考虑,最终选用铝作为导体材料。铝具有较高的电导率和较低的密度与成本,在保证一定轴向吸引效应的同时避免了上述其他材料的缺点,能够更好地兼顾成形力大小和变形均匀性。
基于以上分析并结合铝导体在轴向位移量和感应电流密度方面的表现,下一步将通过优化导体的几何参数来改善板件的成形效果。具体而言,可以在导体内径设计适当的凹陷或外凸结构,以削弱板件中部过强的轴向电磁力密度;同时,需探讨不同凹陷半径或外凸半径对轴向电磁力分布的影响,并分析导体与板件间径向距离等因素的作用。通过调整这些导体参数,找到优化的导体结构,使板件获得更为均匀的动态成形效果。
为了评估铝导体中部形状参数变化对板件成形质量的影响,本节将导体高度Hm固定为6mm,导体与板件间距保持18mm,并将导体中部形状变化区域半径设为23mm。通过调整导体中部表面由向外凸出2mm至向内凹陷5mm的范围,分析其对板件中部变形均匀性的影响结果如图14所示。图14显示,不同的导体中部形状会使板件e点处的轴向电磁力密度产生差异。随着导体中部由凸出逐渐变为凹陷,因涡流吸引效应产生的轴向向上吸引力随之减弱。由3.1节可知,当采用铝导体加载板件时,板件中部易出现向下凹陷的变形轮廓。适当调节导体中部的凹陷深度可以削弱过强的轴向电磁力,从而改善板件成形区域的变形均匀性。
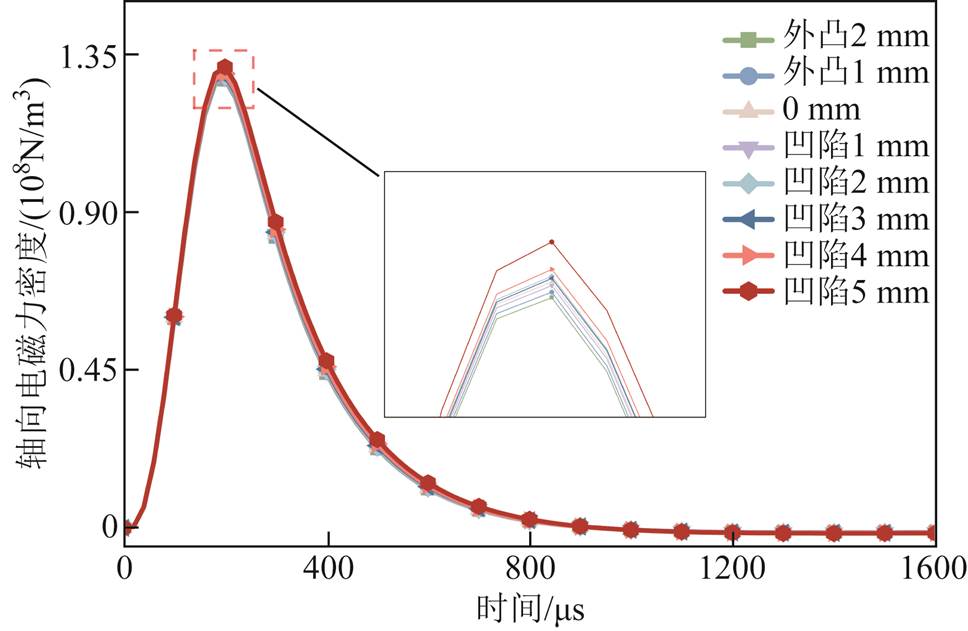
图14 导体中部参数变化对板件e点处轴向电磁力密度影响
Fig.14 Influence of parameter variation in the middle of conductor on axial electromagnetic force density at point e of plate
图15给出了导体中部形状变化对板件中部轴向位移的影响,以及相应的评估参数。当导体中部凹陷较深时,板件中部出现了轻微下凸变形,塌陷角θr为负值。这是因为此时导体在板件中部诱导产生的轴向向上吸引力较弱,不足以平衡板件所受的向下电磁力,向下电磁力仍占主导地位,导致板件中部略微向下鼓起。随着导体中部凹陷深度的减小(例如减小至约-1mm,甚至转变为向外凸出),导体诱导的轴向向上吸引力逐渐增强,塌陷角θr由负值变为正值,表明对板件向下胀形趋势的抑制作用增强。最终,成形后的板件中部轮廓趋于平直或出现轻微内凹(见图15a),即板件中部原先的凸起得到有效抑制。由此可见,随着导体中部凹陷深度的减小,板件呈现锥形变形的趋势逐渐减弱,其变形形状由略微下凸转变为轻微内凹,板件成形的均匀性显著提高。
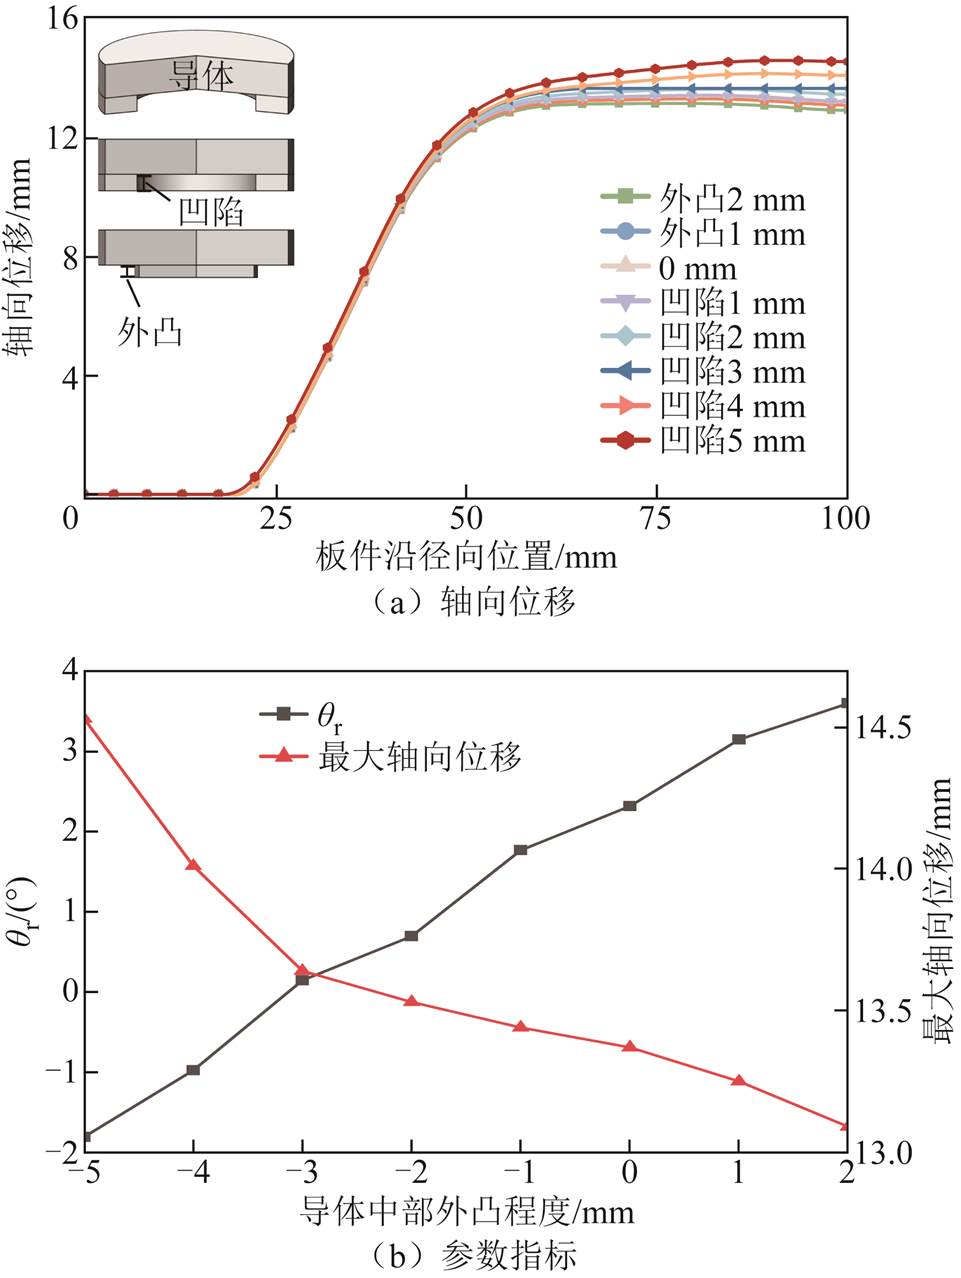
图15 轴向位移与均匀性指标
Fig.15 Axial displacement and uniformity index
结合3.2小节分析可知,在柱形导体(无凹陷)加载时,板件中部因受力不均呈现明显的内凹形变。而通过对导体中部进行凹陷或外凸调整,可以改变涡流吸引效应强度,从而削弱板件中部过强的轴向吸引力,促进向下胀形成形力与向上吸引力之间的动态平衡,使板件变形更加均匀。3.2节的研究表明,导体中部凹陷过深时,板件中部由于导体吸引力不足会出现轻微外凸变形;相反,若导体中部略有外凸或基本平坦,导体对板件中部的吸引作用过强,又会导致板件中部产生较大的内凹变形。因此,选择适中的导体凹陷深度可以取得较好的均衡效果。基于上述分析,本节采用导体中部凹陷为适中深度3mm,进一步研究凹陷半径大小对板件成形行为的影响。
在参数设置上,导体总高度Hm固定为6mm,导体与板件的间距固定为18mm,导体中部凹陷深度设定为3mm。在此基础上,改变导体中部凹陷的半径尺寸RT,从8mm 开始,以5mm 的步长逐步增大至 33mm,分析不同凹陷半径对板件均匀成形的影响规律。导体中部凹陷半径对板件e点处轴向电磁力密度影响如图16所示。由图16可知,随着导体凹陷半径的增大,导体在板件中部产生的吸引力逐步减弱,板件沿轴向向下的电磁力密度相应增强。在凹陷半径较小时,导体中部凹槽区域集中,板件中部受到的向上吸引作用较强,因而板件e点处测得的轴向电磁力密度较低;而当凹陷半径逐渐变大时,导体凹槽变得更加平缓,对中部的吸引作用减弱,板件e点处向下的轴向电磁力密度随之升高。
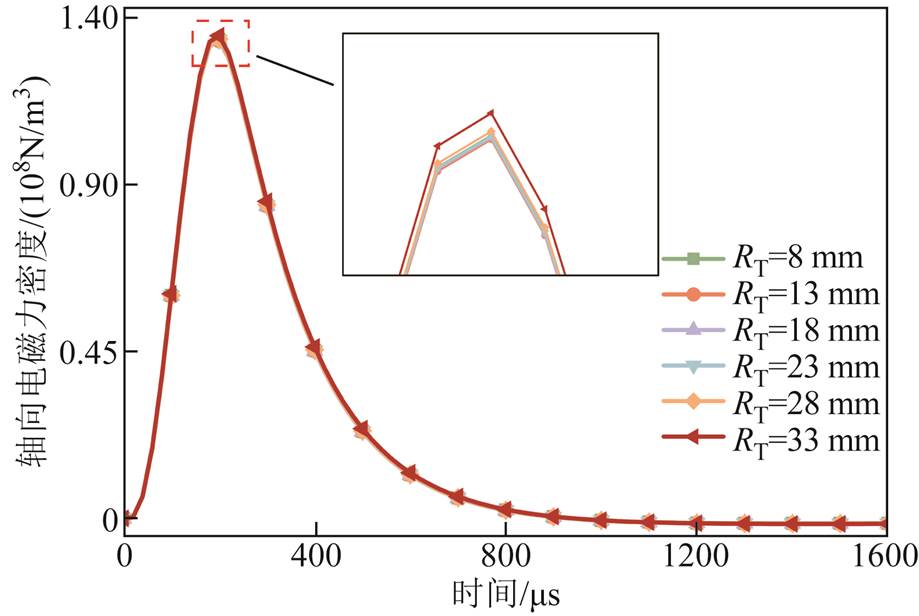
图16 导体中部凹陷半径对板件e点处轴向电磁力密度影响
Fig.16 Influence of central depression radius of conductor on axial electromagnetic force density at point e of plate
图17展示了不同导体凹陷半径下板件中部轴向位移云图以及相应的均匀性评估指标随参数变化的趋势。其中,图17a给出了各凹陷半径条件下板件轴向位移分布,图17b则呈现了对应的塌陷角θr和最大轴向位移等评价指标。可以看出,随着凹陷半径从8mm增加到中等范围,板件中部受到的轴向吸引力略有减弱,导致塌陷角θr随之减小,板件中部轮廓趋于更加均匀。然而,当凹陷半径进一步增大到一定值后,塌陷角θr又出现了轻微的上升波动。这表明凹陷半径存在一个使板件中部形变最平缓的优化区间,即过小或过大的凹陷范围均不能无限制地改善板件中部的内凹形状。综合图17a和图17b可知,调整导体凹陷半径在一定程度上虽能改善板件的塌陷角,但即使在最佳范围内板件中部仍然呈现轻微的内凹轮廓;具体而言,随着凹陷半径从8mm增大至33mm,板件的最大轴向位移量持续上升,表明适当增大导体中部凹陷半径有助于提高板件的轴向位移量。综上所述,改变导体中部凹陷半径对板件成形均匀性的提升有限,但对板件成形深度具有较大影响。
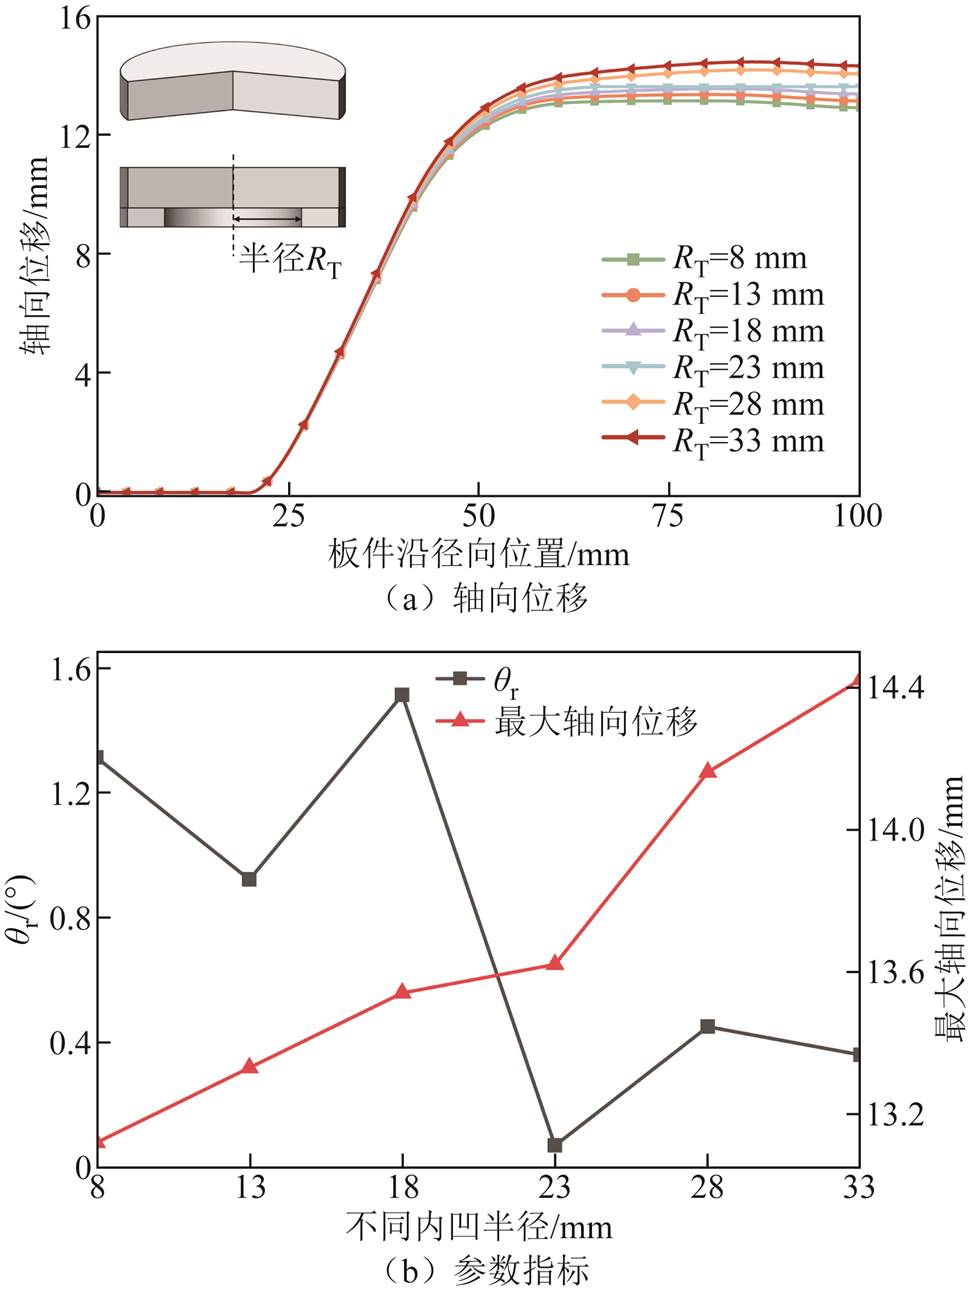
图17 RT变化对轴向位移与均匀性指标的影响
Fig.17 Effects of RT on axial displacement and uniformity indices
在导体高度Hm固定为6mm、导体中部凹陷 3 mm、凹陷半径23 mm的条件下,以5 mm为步长,将导体离板件距离Dm从3 mm递增至28 mm,探究该参数对板件成形均匀性的调控作用。
导体离板件距离对板件e点处轴向电磁力密度影响如图18所示。随着Dm增大,板件e点处轴向电磁力密度峰值与整体水平均逐步上升,这源于导体远离板件后磁场耦合减弱导致涡流吸引效应强度衰减,从而使驱动线圈对板件的轴向电磁力主导作用增强。
图19展示了Dm变化对板件轴向位移分布的影响以及塌陷角度θr等均匀性评估指标的具体趋势,当Dm为3 mm时导体与板件极近,涡流吸引效应在板件中部高度集中,诱导出较大吸引力并抑制其向下变形;但这种近距离使磁场过度局限于中部区域而导致外延部分的感应涡流和电磁力衰减,削弱外延材料向中部流动并造成力学分布失衡,最终在中部形成较大塌陷。从图19a与19b可见,板件中部轮廓内凹明显且θr值偏高。随着Dm增至8 mm,磁场分布渐趋均衡,在降低中部吸引强度的同时强化外延区域的电磁力作用,实现抑制与驱动力的优化匹配,从而使整体θr减小并提升变形均匀区域。在8~18 mm区间内,力学平衡维持稳定,此时板件均匀性较好;Dm继续增大则进一步弱化涡流吸引效应,致使板件中部在外向电磁力主导下出现外凸轮廓,伴随着最大轴向距离上升,但均匀性逐渐趋于下降。
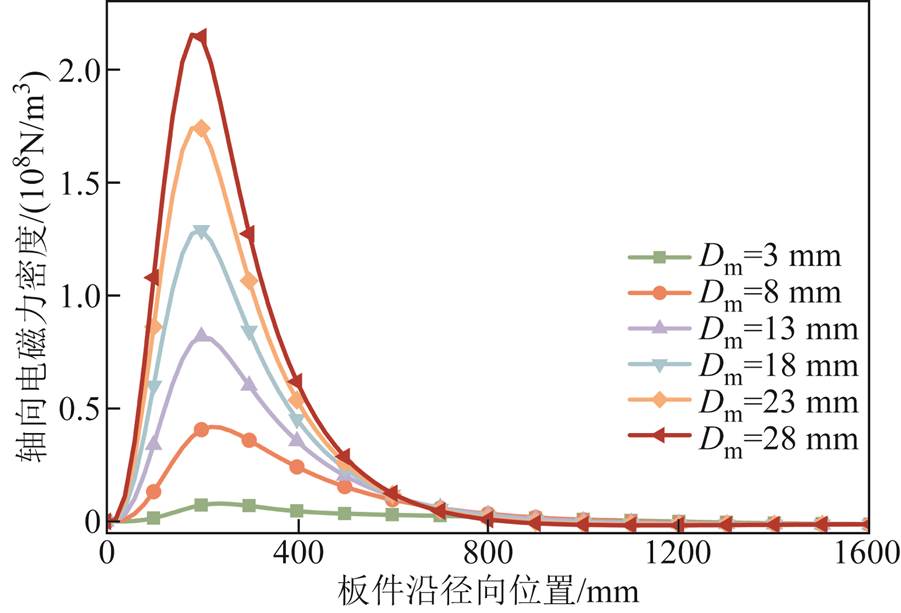
图18 导体离板件距离对板件e点处轴向电磁力密度影响
Fig.18 Influence of distance between conductor and plate on axial electromagnetic force density at point e of plate
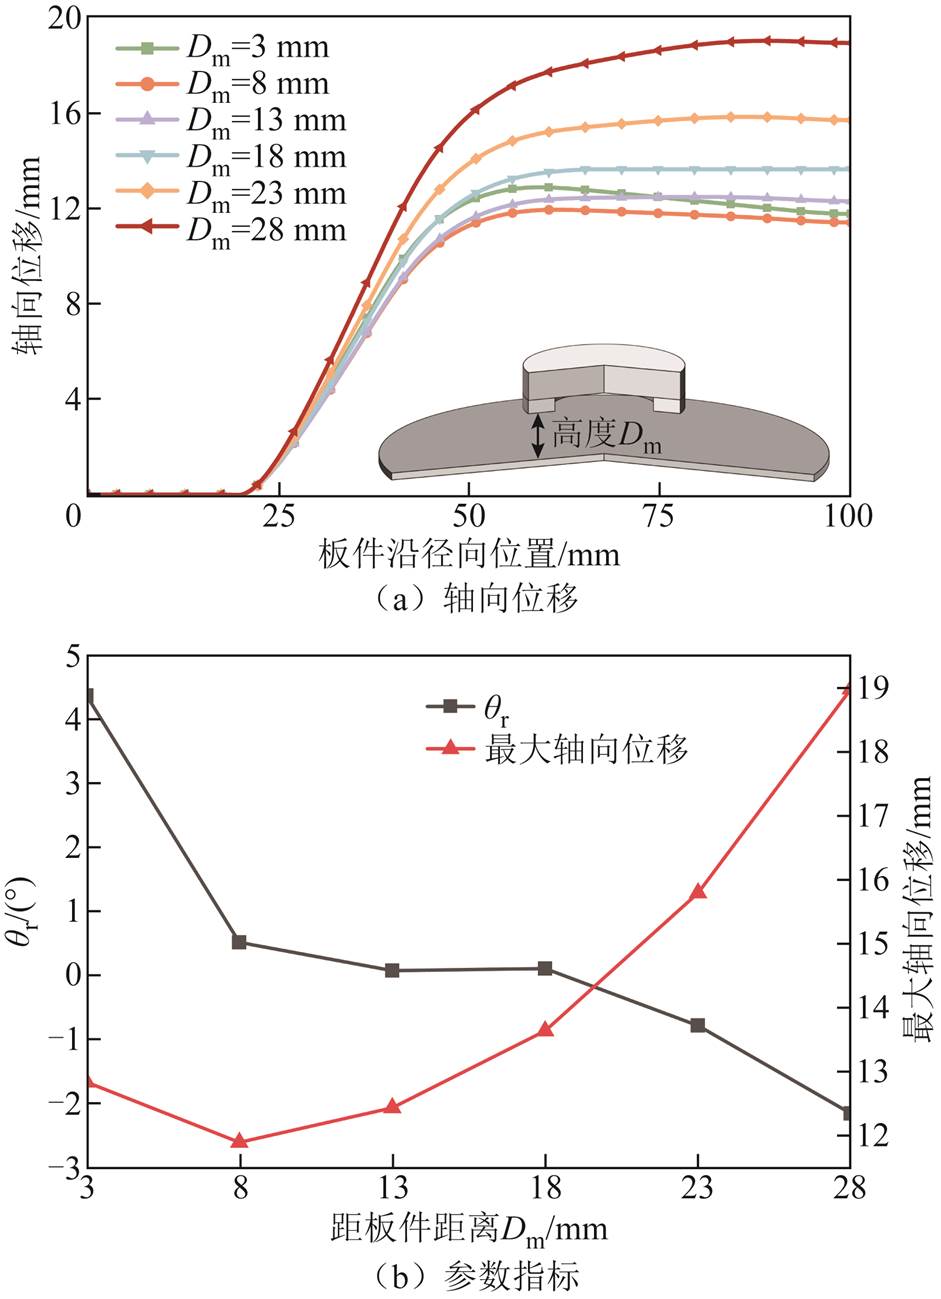
图19 Dm变化对轴向位移与均匀性指标的影响
Fig.19 Effects of Dm on axial displacement and uniformity indices
在前文分析基础上可知,调整导体凹陷程度可削弱中部轴向吸引力从而改善板件中部塌陷状况,而改变导体凹陷半径在一定范围内能提升板件最大轴向距离并略微调控塌陷角度,在合理的导体离板件距离下可维持均匀性同时增大最大轴向位移量。据此最终选用高度Hm为6 mm、与板件距离为18 mm、中部凹陷3 mm以及凹陷半径为23 mm的导体参数设置。
图20展示了导体介入后诱导涡流吸引效应的动态演化过程。从0~940 μs动态变化过程显示板件成形主要集中在放电后前1 000 μs内,在初期阶段中部电磁力相对较弱导致变形不足而呈内凹轮廓,随着过程的推进,径向材料向中部渐进流动使板件轴向变形逐步趋于均衡。
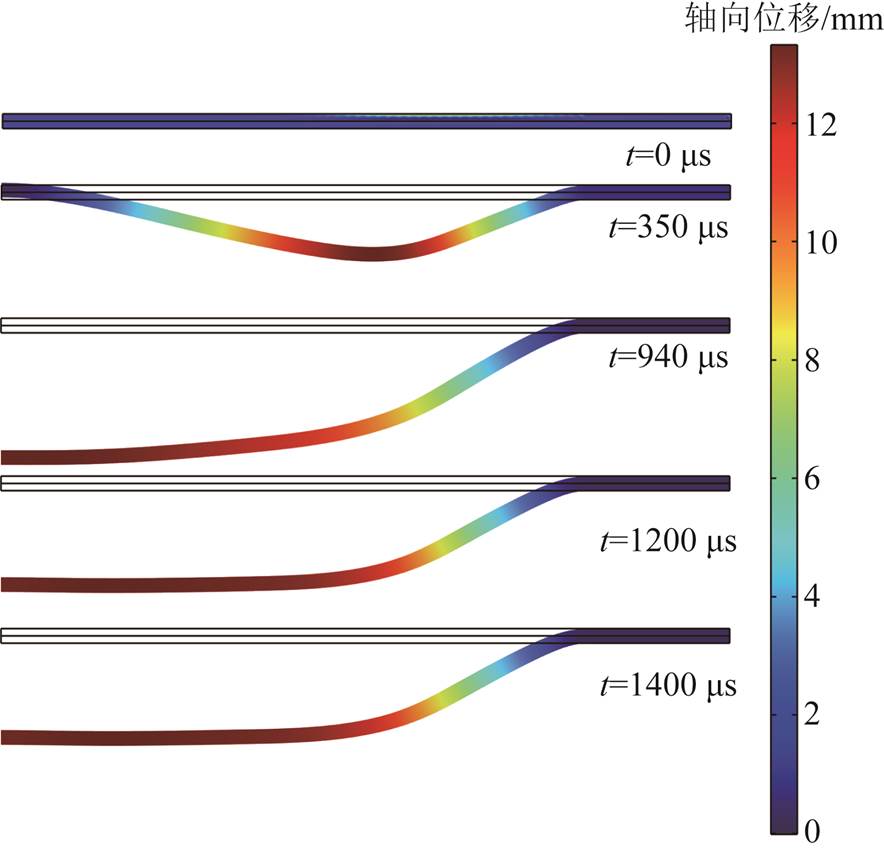
图20 板件动态变化过程
Fig.20 Dynamic variation process of plate
由于驱动线圈放电电压增加仅增大板件最大轴向位移量而不改轴向变形均匀性[23],为评估涡流吸引效应对加载板件均匀变形区域的提升作用,传统电磁加载采用的放电电压为2.6 kV,而涡流吸引效应加载采用的放电电压为3.1 kV,以确保最大轴向位移量相近。涡流吸引加载与传统电磁加载对板件轴向位移影响如图21所示。在600 μs时刻,涡流吸引效应削弱轴向成形力,致使板件中部相对于传统电磁加载仍保持塌陷状态,增强了板件中部约束力。
图22对比了相近最大轴向位移量下,涡流吸引效应加载与传统电磁加载的均匀变形区域。导体介入使该区域扩展至79.54 mm,约为传统方式的3.69倍
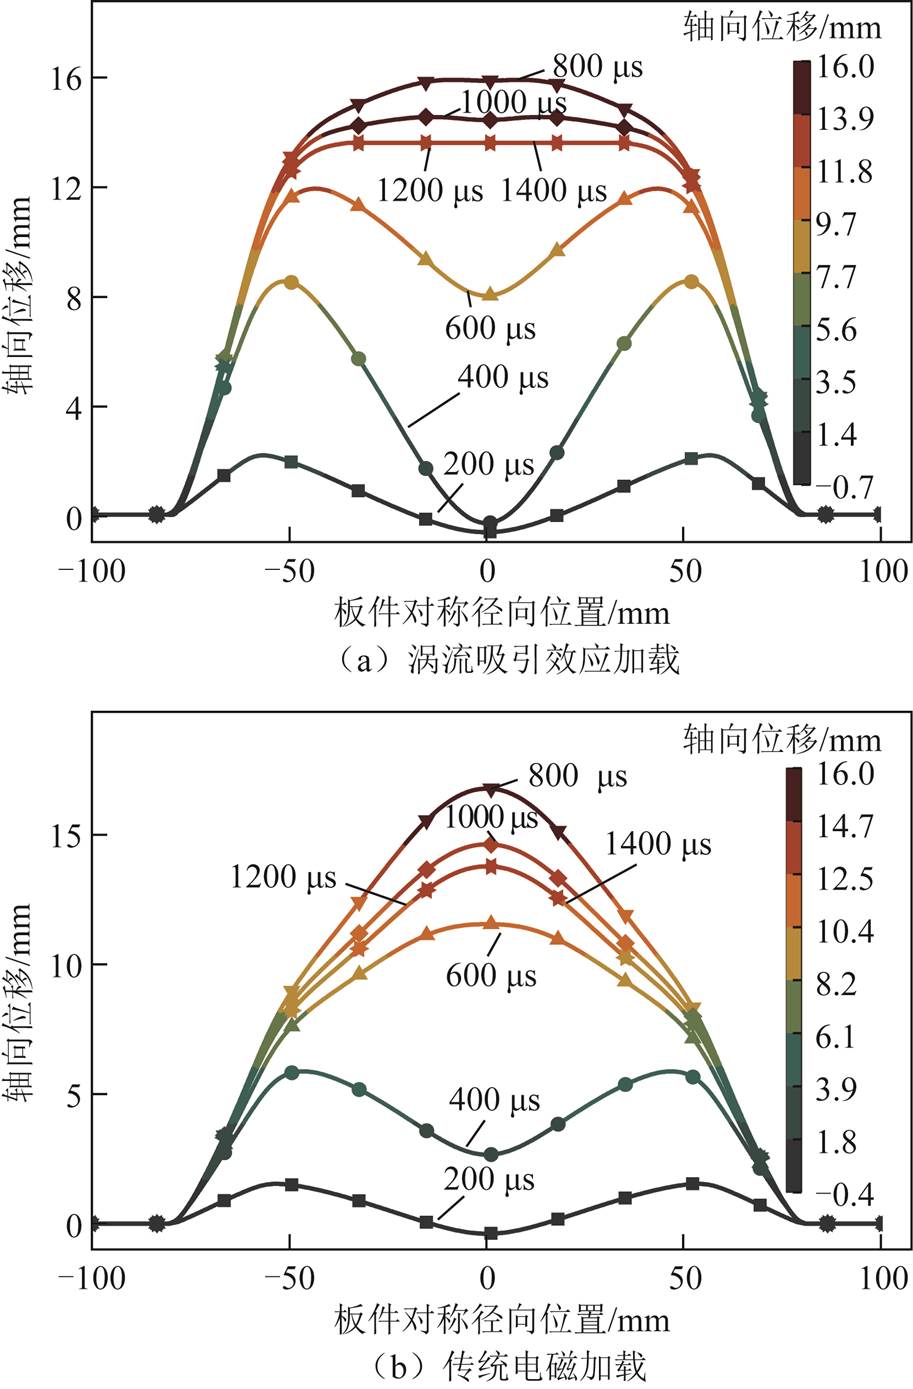
图21 涡流吸引加载与传统电磁加载对板件轴向位移影响
Fig.21 Influence of eddy current attraction loading and traditional electromagnetic loading on axial displacement of plate
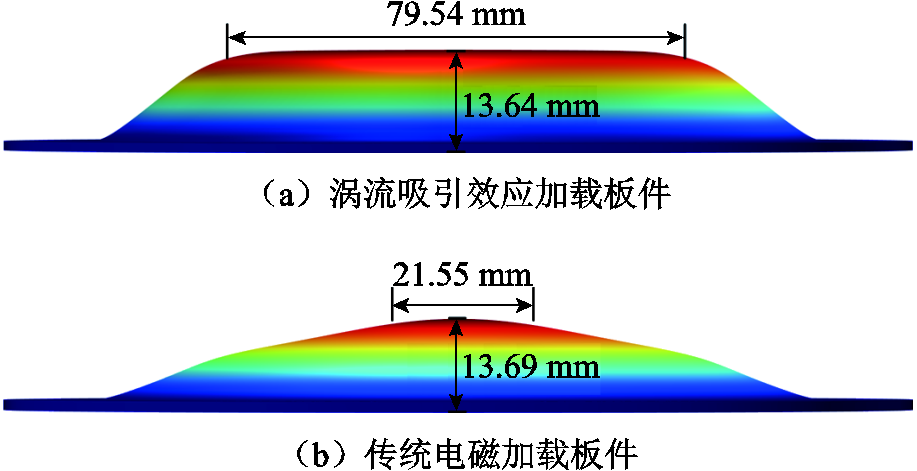
图22 均匀变形区域对比
Fig.22 Comparison of uniform deformation regions
。
针对传统电磁加载板件对均匀变形区域作用有限的问题,本文提出了一种基于涡流吸引效应加载板件的电磁成形方法,并通过多物理场数值模拟系统分析其力学调控机理及成形效果,主要结论如下:
1)力分布优化:导体介入产生的涡流吸引效应可有效削弱板件中部的轴向成形力,抑制过度变形,显著改善变形均匀性。
2)参数调控规律:导体材料电导率、几何形状及其与板件的距离对成形均匀性和最大轴向位移均有显著影响。提高导体电导率会增强轴向吸引力;适度增加中部凹陷深度可减弱吸引力、改善均匀性;增大凹陷半径对均匀性提升有限,但可提高最大轴向位移;在合理范围内增加与板件的距离可同步提高位移量且不损害均匀性。
3)均匀变形区域提升:在相同最大轴向位移量条件下,涡流吸引效应加载将均匀变形区域Dr从传统方法的约21.55 mm提升至 79.54 mm,实现约269%的提升。
参考文献
[1] Zhou Bo, Liu Bo, Zhang Shengen. The advancement of 7XXX series aluminum alloys for aircraft structures: a review[J]. Metals, 2021, 11(5): 718.
[2] 邱立, 李彦涛, 苏攀, 等. 电磁成形中电磁技术问题研究进展[J]. 电工技术学报, 2019, 34(11): 2247-2259. Qiu Li, Li Yantao, Su Pan, et al. Research on electromagnetic problems in electromagnetic forming process[J]. Transactions of China Electrotechnical Society, 2019, 34(11): 2247-2259.
[3] 邱立, 靳海若, 李梦瑶, 等. 基于同时加载的管-板电磁翻边能量利用率研究[J]. 塑性工程学报, 2025, 32(6): 33-45. Qiu Li, Jin Hairuo, Li Mengyao, et al. Study on energy efficiency of tube-plate electromagnetic flanging based on simultaneous loading[J]. Journal of Plasticity Engineering, 2025, 32(6): 33-45.
[4] Psyk V, Risch D, Kinsey B L, et al. Electromagnetic forming: a review[J]. Journal of Materials Processing Technology, 2011, 211(5): 787-829.
[5] 李亮. 我国多时空脉冲强磁场成形制造基础研究进展[J]. 中国基础科学, 2016, 18(4): 25-35. Li Liang. Progress of the basic research on the space-time-controlled multi-stage pulsed magnetic field forming and manufacturing technology[J]. China Basic Science, 2016, 18(4): 25-35.
[6] 张锦荣, 邱立, 李梦瑶, 等. 基于T型线圈的双管件电磁翻边能量利用率研究[J]. 锻压技术, 2025, 50(2): 65-74. Zhang Jinrong, Qiu Li, Li Mengyao, et al. Research on energy utilization rate for dual tube fittings electromagnetic flanging based on T-coil[J]. Forging & Stamping Technology, 2025, 50(2): 65-74.
[7] 邱立, 陈玉红, 张锦荣, 等. 基于离散屏蔽的管件电磁胀形电磁力分布与轴向均匀度研究[J]. 电工技术学报, 2025, 40(21): 6932-6944. Qiu Li, Chen Yuhong, Zhang Jinrong, et al. Research on electromagnetic force distribution and axial uniformity of tube electromagnetic bulging based on discrete shielding[J]. Transactions of China Electro-technical Society, 2025, 40(21): 6932-6944.
[8] 熊奇, 路凯, 程辉, 等. 铝合金空心板件复合式电磁成形研究[J].电工技术学报, 2026, 41(6): 1828-1843. Xiong Qi, Lu Kai, Cheng Hui, et al. Research on composite electromagnetic forming of aluminum alloy hollow plate[J]. Transactions of China Electro-technical Society, 2026, 41(6): 1828-1843.
[9] 徐巍, 赖智鹏, 李昌兴, 等. 局部脉冲强磁场驱动下的薄壁金属构件变形稳定性研究[J/OL]. 电工技术学报, 1-12[2026-05-18]. https://doi.org/10.19595/ j.cnki. 1000-6753.tces.251879. Xu Wei, Lai Zhipeng, Li Changxing, et al. Study on deformation stability of thin-walled metal components driven by local pulsed high magnetic field[J/OL]. Transactions of China Electrotechnical Society,1-12[2026-05-18]. https://doi.org/10.19595/j.cnki.1000- 6753.tces.251879.
[10] Zhang Zixuan, Lai Zhipeng, Li Changxing, et al. A novel actuator for precise design of the spatial-distributed Lorentz force in electromagnetic sheet metal forming: process principle, optimization methodology, and experimental validation[J]. The International Journal of Advanced Manufacturing Technology, 2024, 131(9): 4425-4445.
[11] 唐天宇, 黄亮, 徐佳辉, 等. 跑道型线圈板料电磁成形磁场分布的调控[J]. 中国机械工程, 2024, 35(2): 337-346. Tang Tianyu, Huang Liang, Xu Jiahui, et al. Regulation for magnetic field distribution of sheet metal electromagnetic forming with track coil[J]. China Mechanical Engineering, 2024, 35(2): 337-346.
[12] 程啸, 李瑞, 邹贵生, 等. 薄壁构件渐进式电磁成形技术研究进展[J]. 中国机械工程, 2024, 35(12): 2092-2105. Cheng Xiao, Li Rui, Zou Guisheng, et al. Research progresses on incremental EMF technology for thin-walled components[J]. China Mechanical Engineering, 2024, 35(12): 2092-2105.
[13] 熊奇, 邱爽, 李彦昕, 等. 组合式电磁成形技术研究进展[J]. 电工技术学报, 2024, 39(9): 2710-2729. Xiong Qi, Qiu Shuang, Li Yanxin, et al. Research progress of combined electromagnetic forming technology[J]. Transactions of China Electrotechnical Society, 2024, 39(9): 2710-2729.
[14] Kamal M, Daehn G S. A uniform pressure electromagnetic actuator for forming flat sheets[J]. Journal of Manufacturing Science and Engineering, 2007, 129(2): 369-379.
[15] Golowin S, Kamal M, Shang Jianhui, et al. Application of a uniform pressure actuator for electromagnetic processing of sheet metal[J]. Journal of Materials Engineering and Performance, 2007, 16(4): 455-460.
[16] 尹朋磊, 邱立, 李玉田, 等. 基于双向电磁力加载的板件电磁胀形均匀性研究[J]. 塑性工程学报, 2024, 31(3): 33-40. Yin Penglei, Qiu Li, Li Yutian, et al. Study on uniformity of sheet electromagnetic bulging based on bidirectional electromagnetic force loading[J]. Journal of Plasticity Engineering, 2024, 31(3): 33-40.
[17] Ouyang Shaowei, Wang Chen, Li Changxing, et al. Improving the uniformity and controllability of tube deformation via a three-coil forming system[J]. The International Journal of Advanced Manufacturing Technology, 2021, 114(5): 1533-1544.
[18] Lai Zhipeng, Cao Quanliang, Han Xiaotao, et al. Investigation on plastic deformation behavior of sheet workpiece during radial Lorentz force augmented deep drawing process[J]. Journal of Materials Processing Technology, 2017, 245: 193-206.
[19] Qiu Li, Wang Chenglin, Abu-Siada A, et al. Study of a topology for plate electromagnetic forming based on inner reverse and outer positive double coil loading[J]. IEEE Access, 2020, 8: 196920-196930.
[20] Qiu Li, Wu Weiye, Abu-Siada A, et al. Simulation analysis of the electromagnetic force distribution and formability parameters for sheet metal electromagnetic bulging using a new magnetic field shaper[J]. IEEE Access, 2021, 9: 70014-70023.
[21] Huang Yifan, Wu Zelin, Dong Pengxin, et al. Investigation of electromagnetic punching process with adjustable collision velocity for ultra-thin titanium sheet[J]. Archives of Civil and Mechanical Engineering, 2023, 23(4): 263.
[22] Wu Zelin, Cao Quanliang, Fu Junyu, et al. An inner-field uniform pressure actuator with high performance and its application to titanium bipolar plate forming[J]. International Journal of Machine Tools and Manufacture, 2020, 155: 103570.
[23] 张望, 朱鑫辉, 邱立, 等. 基于铜环驱动的TA2钛板电磁成形数值模拟与实验研究[J]. 电工技术学报, 2025, 40(11): 3339-3348. Zhang Wang, Zhu Xinhui, Qiu Li, et al. Numerical and experimental study of electromagnetic drive forming for TA2 titanium sheet based on a copper ring[J]. Transactions of China Electrotechnical Society, 2025, 40(11): 3339-3348.
[24] 谢冰鑫, 黄亮, 黄攀, 等. 铝合金板料电磁翻边全流程工艺研究[J]. 中国机械工程, 2021, 32(2): 220-226. Xie Bingxin, Huang Liang, Huang Pan, et al. Research on whole process route of electromagnetic flanging of aluminum alloy sheets[J]. China Mechanical Engineering, 2021, 32(2): 220-226.
[25] 严思梁, 胡磊, 张晓丽, 等. 电磁成形中材料本构模型研究进展[J]. 塑性工程学报, 2023, 30(6): 10-21. Yan Siliang, Hu Lei, Zhang Xiaoli, et al. Investigation progress of material constitutive model for electromagnetic forming[J]. Journal of Plasticity Engineering, 2023, 30(6): 10-21.
[26] 李梦瑶, 邱立, 易宁轩, 等. 基于驱动导体环的板件电磁成形电磁力分布与成形效果研究[J]. 电工技术学报, 2025, 40(1): 13-24. Li Mengyao, Qiu Li, Yi Ningxuan, et al. Study on electromagnetic force distribution and forming effect of plate electromagnetic forming based on driving conductor ring[J]. Transactions of China Electro-technical Society, 2025, 40(1): 13-24.
Abstract Conventional electromagnetic forming (EMF) of flat metal plates often yields highly nonuniform deformation and a small effective forming zone, as the unconstrained plate center tends to over-deform into a conical shape. To address this limitation, a sheet-forming approach based on the eddy-current attraction (ECA) effect is proposed. In this method, a solid conductor is placed coaxially inside the EMF drive coil, inducing eddy currents that generate an upward electromagnetic attraction on the plate. This upward force counteracts the excessive downward Lorentz force at the plate’s center, evening out the pressure distribution and suppressing the central “over-punch” deformation. A coupled electromagnetic–solid mechanics finite element model (implemented in COMSOL) is used to analyze the ECA-based loading scheme, enabling systematic variation of the conductor’s material properties and geometry. Simulation results show that a highly conductive insert (e.g. copper or aluminum) produces strong eddy currents and a large upward attraction force, dramatically reducing the net downward force at the plate center. This significantly lowers the peak axial deflection of the plate – in fact, with sufficiently high conductivity, the plate’s center experiences a slight inward collapse instead of bulging upward. In contrast, a less conductive insert (e.g. steel or titanium) yields a much weaker attraction, and the plate deforms in the usual bulging manner with greater central protrusion. These findings confirm that the conductor’s electrical conductivity (and thus the strength of induced eddy currents) strongly influences the deformation behavior. The geometry of the conductor insert is also crucial. Introducing a concave indentation on the conductor’s top face reduces the upward attraction; a deeper concavity further weakens the effect and allows more central bulging, which can improve uniformity by avoiding an overly flattened center. Conversely, giving the conductor a slight convex (bulged) top surface strengthens the attraction and flattens the plate center. Increasing the radial size of an indentation broadens the area of upward pull on the plate and raises the overall displacement, but provides only a limited additional improvement in deformation uniformity. Similarly, increasing the gap (distance) between the conductor and the plate mainly increases the total deformation achieved without significantly compromising deformation evenness. By appropriately tuning the conductor’s conductivity, shape and positioning, the electromagnetic force distribution can be controlled to obtain a much more uniform forming outcome. Overall, the ECA-based loading method greatly expands the uniformly deformed region of the plate. Under the same maximum axial displacement condition, the radial span over which the plate’s deflection stays within 95% of the peak value is about 79.5 mm with the ECA method, compared to only ~21.6 mm for the conventional method. This corresponds to roughly a 3.7-fold increase in the uniform deformation area. Consequently, the final plate shape is significantly flatter and more axisymmetric than that from a standard EMF process. Although the peak deformation is slightly lower due to the opposing attraction force, this trade-off yields a substantially larger area of uniform strain on the workpiece. In summary, inserting a coaxial conductor to harness the ECA effect provides a means to reshape the electromagnetic force field during plate forming. The proposed approach requires only the addition of a conductor inside the coil and can be readily adapted to different plate sizes. By significantly improving deformation uniformity and expanding the effective forming zone, this ECA-based method can enhance electromagnetic sheet forming for a wide range of applications.
keywords:Electromagnetic forming, eddy current attraction effect, uniform deformation region, conductor
DOI: 10.19595/j.cnki.1000-6753.tces.251598
中图分类号:TM154
国家自然科学基金青年项目(51507092)和国家自然科学基金面上项目(51877122)资助。
收稿日期 2025-09-15
改稿日期 2025-10-13
梁 帅 男,2000年生,硕士研究生,研究方向为电磁成形技术的应用。E-mail:liangshuai8755@gmail.com
邱 立 男,1984年生,副教授,博士生导师,研究方向为电磁成形技术和强磁场脉冲技术的应用。E-mail:Doctor_QiuL@163.com(通信作者)