
图1 直流塑壳断路器开断电弧实验平台
Fig.1 Experimental platform for DC molded case circuit breaker arc interruption
摘要 在灭弧室内添加产气材料辅助熄弧是塑壳断路器常用的方法。为探求产气材料特性对电弧能量的影响,在有限体积灭弧室内缩短燃弧时间,该文首先搭建实验平台,分析产气材料作用下电弧运动过程、栅片利用率及燃弧时间。其次,建立电弧磁流体动力学与产气材料物质传递双向耦合模型,通过对流-扩散方程描述产气材料的输运过程,采用阿伦尼乌斯方程模拟产气材料的热分解化学反应。然后,通过仿真计算灭弧室内电弧的温度场、流场以及产气材料分解产物的动态浓度分布和分压。仿真结果表明:产气材料的热分解可显著加速电弧传热,但高温气体形成的强烈气流涡旋可能会导致弧根停滞,降低栅片利用率;适当减小产气材料体积可弱化气流涡旋强度,缩短弧根停滞时间,提升熄弧效率;当产气材料位于阳极跑弧道弯角处时,分解释放的气体可更好地带动弧根沿上跑弧道运动至栅片,减轻弧根停滞和气流涡旋现象,提高栅片利用率。最后,通过搭建的实验平台对仿真结果进行验证,该文研究结果可为塑壳断路器灭弧室优化设计提供参考。
关键词:直流塑壳断路器 产气材料 磁流体动力学 热分解 弧根停滞
在“双碳”目标推动下,我国低压直流配电系统正逐步向新能源方向发展。如今,直流空气断路器不仅应用于轨道交通、船舶电力推进等传统领域,还广泛应用于新能源汽车、太阳能电网、可再生能源等新兴领域[1-3]。直流电弧缺乏自然过零点,熄弧难度显著高于交流电弧,同时,由于受到空气断路器灭弧室内部结构的限制,不可避免地会在电弧运动过程中出现弧根停滞和气流涡旋等现象[4-6],导致燃弧时间增长,熄弧效率下降。为适应塑壳断路器小型化设计趋势,在有限体积灭弧室内引入产气材料,通过电弧侵蚀产气材料使其分解释放气体,增大灭弧室内压力,缩短燃弧时间,从而提高分断性能,是塑壳断路器常见的熄弧手段[7]。然而,灭弧室内产气材料的体积和放置位置难以精准确定。产气材料体积过大或过小,以及放置位置不当,都会削弱熄弧效果,甚至阻碍熄弧过程。因此,研究产气材料特性,探求有利于断路器开断的产气材料体积与空间位置,具有重要的工程意义。
国内外学者大多通过数值仿真与实验对产气材料开展研究。P. André通过基于Gibbs自由能最小化的数值计算方法,计算了聚乙烯(Polyethylene, PE)、聚甲醛(POM)、聚己二酰己二胺(PA66)、聚对苯二甲酸类塑料(PETP)的热力学性质,给出了电弧烧蚀过程中产气材料发生的物理和化学现象[8]。G. D. Biricik等研究表明,在一定质量比下,生物炭能够替代部分碳纤维,作为PA66复合材料的增强组分[9]。Zhang Yucheng等通过分析PA66绝缘性能,揭示了高温电导率快速增加的原因是深能级载流子的激发[10]。Yin Jianning等在灭弧室周围布置产气材料,通过实验测量电弧电压、电流等参数得到了不同产气材料性能的评价指标[11]。Liao Zijie等研究表明,局部放电产生的热效应会引起塑壳断路器壳体的明显温升,而灭弧室内产气材料形成的炭层可以改变内部电场分布,降低局部放电起始电压[12]。汪倩等研究了产气材料PA66的微观和宏观热解特性,并指出了PA66的主要热解气体[13]。然而,这些研究多关注单一的材料特性,对材料进行性能评估,旨在寻求用于熄弧的最优产气材料,忽略了电弧作为主导能量在材料分解过程中的驱动作用。
在实验和材料研究基础上,通过仿真建立能更有效反映电弧与产气材料相互作用的开断模型,是研究的有效拓展。磁流体动力学(Magneto-Hydro-Dynamics, MHD)模型是目前研究开断问题的最有效方法。马强等将MHD模型用于简化灭弧室,研究了产气材料分解产物均匀分布对电弧最大电压的影响[14]。段薇等基于MHD模型,分析了均匀分布的PA66蒸气浓度与熄弧时间并非呈线性关系,由此得到并不是产气材料释放浓度越高越有利于开断的结论[15]。Huo Jindong等建立了MHD与电弧的双向耦合模型,研究了产气材料作用下断路器的熄弧特性,同时引入Stefan流,可以动态更新等离子体混合物的成分,进而影响电弧运动[16],但未考虑材料分解产物对电弧性质的影响。
产气材料分解产物改变了等离子体的组分分布,降低了熄弧气体的电离度和热导率,进而影响了电弧温度分布,而电弧温度的演化又反过来决定了产气材料的化学分解行为与产气速率,两者之间存在较强的实时耦合关系。现有电弧与产气材料耦合仿真通常将灭弧室内产气材料视为完全汽化并均匀分布,或者忽略电弧作用,将产气材料作为气体源,释放气体并参与开断过程,这与实际物理过程还存在差距。
为此,本文承接课题组前期研究成果[15],对比分析了聚酰胺(Polyamide, PA)系列不同产气材料对电弧物性参数(电导率、动力黏度、热导率、比定压热容、密度)的影响。研究结果表明,在灭弧效果上,PA66>PA6>PA46;在机理上,PA66热分解过程中生成的H2比例最高。H2具有高导热性与高扩散速率,能在电弧高温区快速传导并带走热量,从而显著增强电弧区冷却与吹弧作用。结合分子结构特征,PA66中氢键数量多、分子间作用力强、热稳定性适中,因此选用PA66作为研究对象。基于MHD理论,考虑时变电弧温度对产气材料的化学热分解作用及分解产物对电弧温度、流场的改变,建立产气材料物质传递与空气电弧双向耦合模型。系统地分析产气材料分解特性、气体浓度分布及气流场与高温电弧的相互作用,研究弧根停滞、气流涡旋、栅片利用率等影响开断的关键因素,提出产气材料体积与放置位置的最优区域。研究结果可为塑壳式断路器灭弧室内产气材料优化和小型化设计提供参考。
为研究产气材料作用下直流塑壳断路器的熄弧特性,本文依据某企业产品设计了灭弧室实验样机,并按照标准GB/Z 22074—2016《塑料外壳式断路器可靠性试验方法》[17],搭建了直流塑壳断路器开断电弧实验平台,如图1所示。图1中,大功率可编程直流电源型号为IT6012D-300-15,测量分辨率为0.01 V/0.01 A,实验中,直流电源输出的电压、电流分别为250 V、150 A。本文采用铅锡合金丝起弧并手动触发断路器开断,在实验样机后放置50 mT横磁导磁板。采用SONY公司的DSC-RX10M3型高速数码相机拍摄电弧演化过程。灭弧室样机采用高透光性亚克力外壳保障灭弧室的气密性,以便在观测到电弧形态的同时,最大限度地保证灭弧室内气流场不被破坏。
图1 直流塑壳断路器开断电弧实验平台
Fig.1 Experimental platform for DC molded case circuit breaker arc interruption
高速相机拍摄的未加产气材料时开断空气电弧运动过程如图2a所示。实验过程中为确保实验数据的准确性,使用同一型号的起弧丝并保持起弧位置一致,在实验前后对实验样机温度与直流电源设备均进行了标定,并进行了20组重复实验,统计燃弧时间、栅片利用率、弧根停滞情况。重复实验结果表明,各组数据变化范围较小,关键参数的变化趋势一致,说明实验具有良好的重复性与可再现性。

图2 空气电弧开断特性
Fig.2 Interruption characteristics of air arc
1~6 ms时,铅锡合金丝在样机跑弧道入口处引弧后,弧柱在外施磁场作用下沿跑弧道向灭弧室内栅片区运动,弧柱被逐渐拉长,对应图2b中1~6 ms阶段,电弧电压上升而电流下降。由于实验过程中弧根在电极表面发生不稳定滑移,以及弧柱在磁力和热力作用下形变波动,会导致电压、电流出现抖动。7 ms时刻,弧柱运动至栅片,由于受到阳极跑弧道转弯角结构限制,阳极弧根不再沿跑弧道继续向灭弧室上部栅片运动,出现弧根停滞现象,对应图2b中电压、电流曲线变化速率缓慢。9 ms时刻,栅片开始切割电弧,由于弧根停滞,灭弧室内弧柱能量主要集中在下部栅片,栅片的限流能力没有得到充分发挥。10~12 ms时,电弧能量受栅片的近极效应作用而逐渐下降,但由于阳极弧根停滞导致灭弧室上部栅片利用率低,栅片限流能力未能充分发挥,电弧在栅片间隙停留时间长,此时图2b中电弧电压达到最大,电弧电流逐渐趋于零。
在空气电弧开断实验中发现,由于受到灭弧室内部结构的限制,电弧不易沿上跑弧道向上运动,易造成弧根停滞。在进入栅片后仍有较大的能量聚集在栅片间隙,造成熄弧缓慢。通过拆解实际塑壳断路器产品可知,产气材料铺满跑弧道至栅片入口处。基于此,本文在实验样机中按照实际产品的布置方式放置产气材料。为保证实验数据的可靠性与准确性,在1.1节实验条件的基础上,每次实验均使用相同尺寸和质量的产气材料,并保持放置位置一致。
高速相机拍摄的添加产气材料后开断电弧运动过程如图3a所示,图中虚线框选区域为所添加的产气材料。添加产气材料前后空气电弧电流对比曲线如图3b所示。由图3a可知,4 ms时刻,电弧接近栅片,由于产气材料的作用,弧柱运动速度明显高于空气电弧运动速度。图3b中,随着电弧逐渐侵蚀产气材料,添加产气材料后电弧电流下降速率明显高于未添加产气材料时。6 ms时刻,栅片开始切割弧柱,添加产气材料后虽然也存在弧根停滞现象,但相比未添加产气材料时,停滞现象减弱。图3b中,4~6 ms阶段弧柱处于拉伸阶段,电流下降速率趋于平稳。7 ms时刻,添加产气材料后,弧柱被栅片切割成多段短弧,能量下降迅速,与未添加产气材料开断实验对比,栅片利用率有所提升,电弧在9 ms左右熄灭。对应图3b中6~9 ms阶段,在栅片限流能力的作用下,电流下降速率加快,直至为零。

图3 添加产气材料后的开断特性
Fig.3 Interruption characteristics with gas-producing material added
通过以上对比实验发现,在灭弧室内部添加产气材料会使弧柱能量在栅片切割前迅速下降,因此不会在栅片间隙形成较高的能量。但由于产气材料释放气体会导致局部压力升高,同样易造成弧根停滞现象,栅片利用率未得到明显提升。
与传统将产气材料视为预设物质的扩散模型不同,化学分解能够真实模拟产气材料受热分解后发生化学反应、生成气体的真实过程,从而提升模型的物理准确性。因此本文引入反应动力学方程,明确气体的生成速率,避免了人为设定初始浓度带来的经验性误差。耦合方程与变量示意图如图4所示。由于产气材料化学分解与电弧运动之间存在强时空相关性,因此,本文通过产气材料反应-扩散模型与电弧MHD模型之间的实时耦合,来模拟真实工况下塑壳断路器中放置的产气材料在电弧高温侵蚀后对灭弧室内场量的改变。

图4 耦合方程与变量示意图
Fig.4 Coupled equations and variables diagram
电弧运动过程十分复杂,涉及气流场、电磁场与热力场之间的耦合效应,仿真运算量庞大,因此需要在确保仿真精度的前提下合理地减轻运算量,提升模型的收敛速度。本文主要关注电弧运动及栅片切割过程,因此不考虑操纵机构带动触头打开以及电弧从触头跳跃至跑弧道的过程[18]。电弧形成初期伴随着触头熔化、蒸发以及金属蒸气的电离过程,该阶段时间尺度极短,主要影响弧根初始状态。而本文研究重点在于电弧在跑弧道内的演化与栅片切割过程,因此不考虑金属相电弧的形成阶段,将电弧起始状态简化为已建立的气相导电等离子体[19]。由于目前市面上大多数直流塑壳断路器会在灭弧室器壁放置产气材料辅助熄弧,因此电弧对触头及跑弧道的烧蚀量与器壁侵蚀产生的聚合物蒸气相比,占比较小,可以忽略[20-21]。在电弧高温作用下,产气材料迅速经历热解和汽化过程,直接转化为气态产物,其液态过渡阶段可忽略不计[22]。在仿真模型中暂不考虑金属蒸气的辐射冷却作用,以专注于产气材料释放气体对电弧的主要影响[23]。直流塑壳断路器中的空气电弧等离子体温度可达20 000 K,从仿真的角度满足局部热力学平衡(Local Thermo-dynamic Equilibrium, LTE)条件,这种等离子体可以假设为导电流体混合物,其燃弧过程可以通过MHD方程组描述[24]。本文根据雷诺数Re值判断灭弧室内气体流动状态,其分断过程中的Re值远低于150 000,因此本文采用层流计算模型[25-26]。
2.3.1 电弧MHD模型
1)质量守恒方程
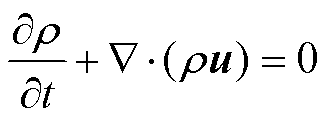 (1)
式中, 为电弧流体密度;t为时间;u为电弧运动速度矢量。
2)动量守恒方程
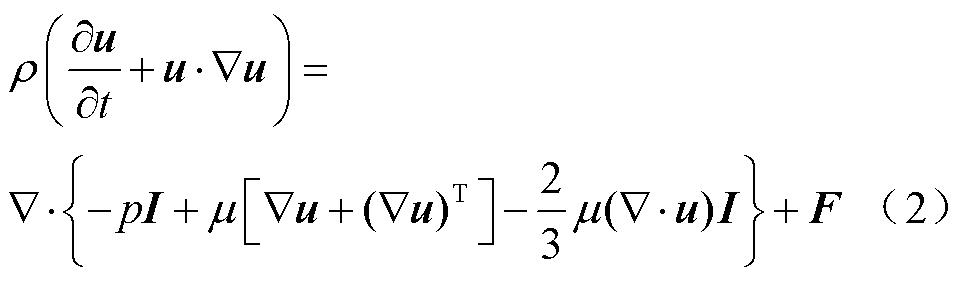
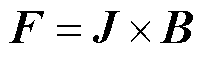 (3)
式中,p为流体微元上的压力;I为单位矩阵;μ为流体的动力黏度;F为洛伦兹力;J为电流密度;B为外施磁通密度。
3)能量守恒方程
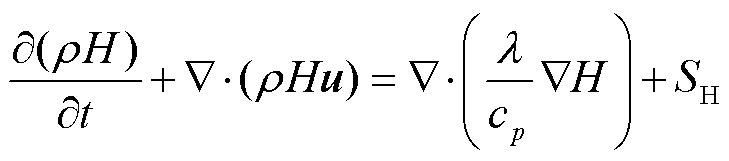 (4)
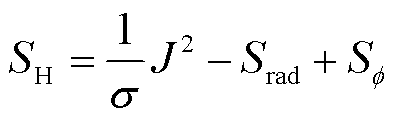 (5)
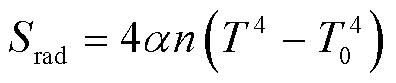 (6)
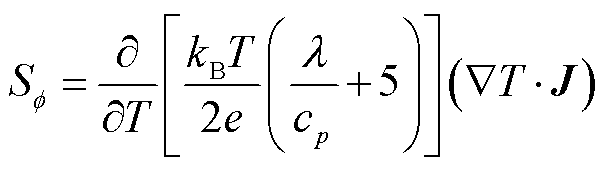 (7)
式中,H为焓;λ为热导率;cp为比定压热容; 为等离子体热源,其包括三项:焦耳热项
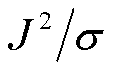 、总体积辐射项
 和电子焓传递项
 ,即电流携带的能量;σ为电导率;α为辐射吸收系数;n为辐射参与系数;T和T0分别为等离子体温度和环境温度;kB为玻耳兹曼常数;
 为元电荷电量。
4)电磁场控制方程
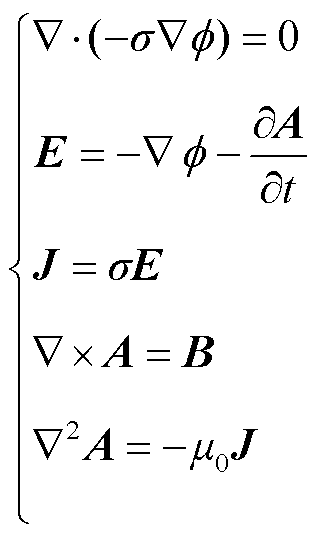 (8)
式中, 为电位;E为电场强度;A为矢量磁位;
 为真空磁导率。
2.3.2 产气材料物质传递与热分解反应模型
产气材料漂移扩散方程为
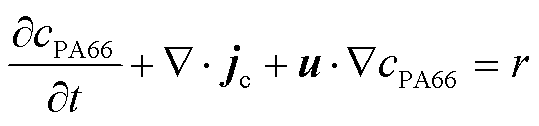 (9)
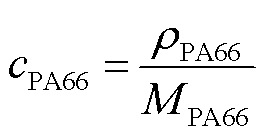 (10)
式中,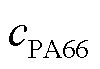 为产气材料热分解产生的气体浓度;
 为产气材料扩散通量;r为产气材料反应速率源项;
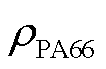 为产气材料随温度变化的密度;
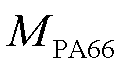 为产气材料摩尔质量。
通过真实产气材料热分解化学反应速率方程式(11),修正传统漂移扩散方程中的产气材料反应速率源项。
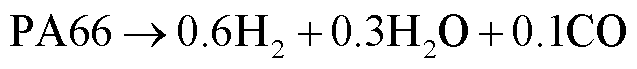 (11)
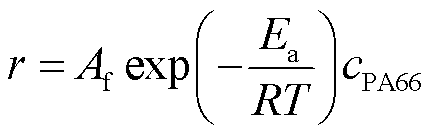 (12)
式中, 为指前因子;
 为活化能;R为理想气体常数。
本文根据实验样机结构建立仿真几何模型,灭弧室几何结构及尺寸如图5所示。模型高度为55 mm,宽度为90 mm,栅片间距为1.5 mm,厚度为1 mm,给每个栅片设定厚度为0.1 mm的鞘层区。
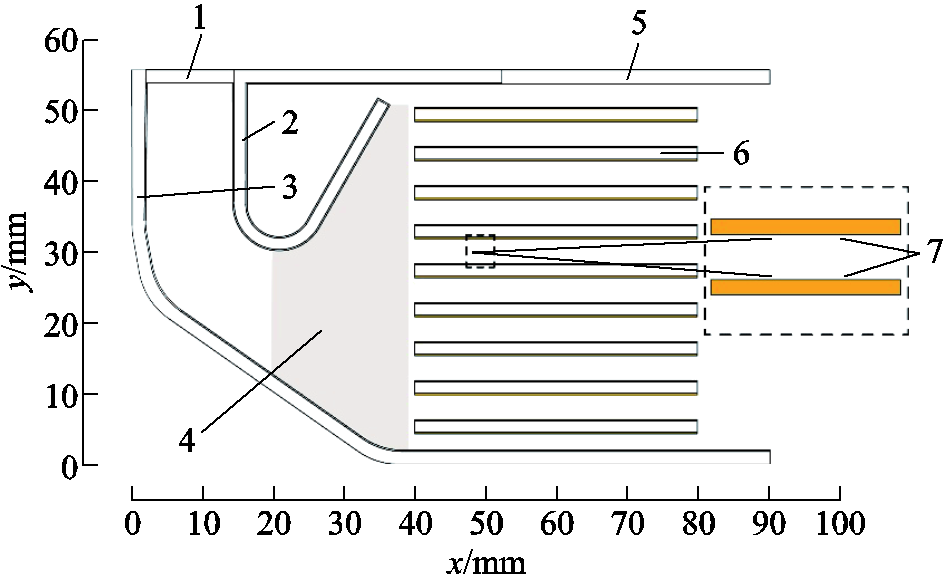
图5 灭弧室几何结构及尺寸
1—气流入口 2—阳极跑弧道 3—阴极跑弧道 4—产气材料域 5—绝缘器壁 6—栅片 7—鞘层
Fig.5 Geometric structure and dimensions of the arc chamber
模型采用的边界条件设置如下:灭弧室的外表面为热绝缘边界,灭弧室的进出口与大气相连。固体表面为无滑移壁面,电磁边界条件采用Dirichlet边界条件。阳极电压为250 V,阴极接地。
在直流空气断路器的开断实验过程中,由于受到灭弧室内部几何结构的限制,电弧难以沿阳极跑弧道向上移动,导致栅片的有效利用率较低。此外,在弧柱进入栅片切割阶段时,栅片间容易形成高能量密度的局部短弧,且难以熄灭。因此,本节基于添加产气材料的实验样机结构建立仿真模型,系统地分析其在开断过程中的物理现象。
添加产气材料后灭弧室内温度场分布如图6所示,图中框选位置为产气材料域,可见3.8 ms左右时电弧初步侵蚀产气材料。产气材料浓度扩散分布云图如图7a所示。从图7a中可以看到,3.8 ms时高温电弧逐渐引发产气材料分解并释放气体;6.6 ms时弧柱被拉伸到最大,弧柱温度极高,弧柱产生的热量沿阳极跑弧道上升产生浮力。仿真中出现了实验过程中发现的弧根停滞现象,这是由于电弧高温侵蚀产气源产生的局部压力释放过高,易在栅片入口处形成气流涡旋,气流的强烈不均匀性会削弱直流成分对弧柱的稳定吹动,因此反而出现了弧根停滞。从图7a中6.6 ms时的产气材料浓度扩散分布云图可以初步看到,阳极弧根由于停滞在阳极跑弧道弯角处,产气材料浓度较高。7.5 ms时,弧柱被栅片切割,电弧能量受栅片限流作用开始加速下降,阳极跑弧道弯角处弧根停滞与气流涡旋现象加剧。此时可以在图7a中明显看出,电弧在阳极跑弧道附近停滞时间越长,产气材料持续受电弧高温侵蚀而释放的浓度越大。7.5~10 ms电流逐渐下降电弧熄灭。图7a中10 ms时,在阳极跑弧道弯角区域,弧根停滞和气流涡旋导致电弧持续烧蚀产气材料,使该处气体释放浓度显著升高,并与灭弧室内横向气流互相作用,生成的气体难以有效进入栅片区域,从而削弱了栅片限流作用。图7b为10 ms时刻,产气材料经热分解后生成的主要气体分压云图。由图7b可见,H2具有最高的分压,其比例显著高于其他组分气体。这表明在高温电弧作用下,产气材料首先热分解生成大量H2。H2作为轻气体之一,具有较小的分子质量、极高的热导率和优异的分子扩散性能,这使其在电弧等离子体区域能够迅速扩散并均匀分布,从而显著提升了热量的传导效率。高分压H2的存在有助于增强弧柱通道的冷却能力,抑制高温区域的扩展,进而有效地促进电弧的快速熄灭。

图6 添加产气材料后灭弧室内温度场分布
Fig.6 Temperature field distribution of the arc chamber with gas-producing material added

图7 产气材料浓度扩散与气体分压云图
Fig.7 Contour maps of gas-producing material concentration diffusion and gas partial pressure
添加产气材料前后电弧电流仿真曲线如图8所示。3 ms时,添加产气材料的电弧电流的下降速率明显加快,表明熄弧过程受到气体产物的作用而显著增强。随着电弧对产气材料的持续热解作用,产气材料释放出大量具有优良导热性和扩散能力的气体组分(如H2),进一步促进了弧柱的冷却与能量耗散,使电流下降趋势更为陡峭。7.5 ms时,相较于未添加产气材料的情况,添加产气材料后的电弧已明显进入栅片区域,电弧能量在栅片的限流作用下迅速下降,直至电弧完全熄灭。仿真结果表明,熄弧时间普遍较实验结果延长约1 ms,这是由于在实验过程中,电弧对周围金属结构的瞬时加热会生成一定量的金属蒸气,这些金属蒸气具备辐射冷却作用,能更快地耗散弧柱能量;而仿真主要聚焦于产气材料热解后气体对电弧的冷却与吹弧作用,忽略了金属蒸气对电弧的影响。但二者在电流下降趋势、弧柱动态过程等关键特征上高度一致,验证了仿真模型在物理过程方面的有效性。
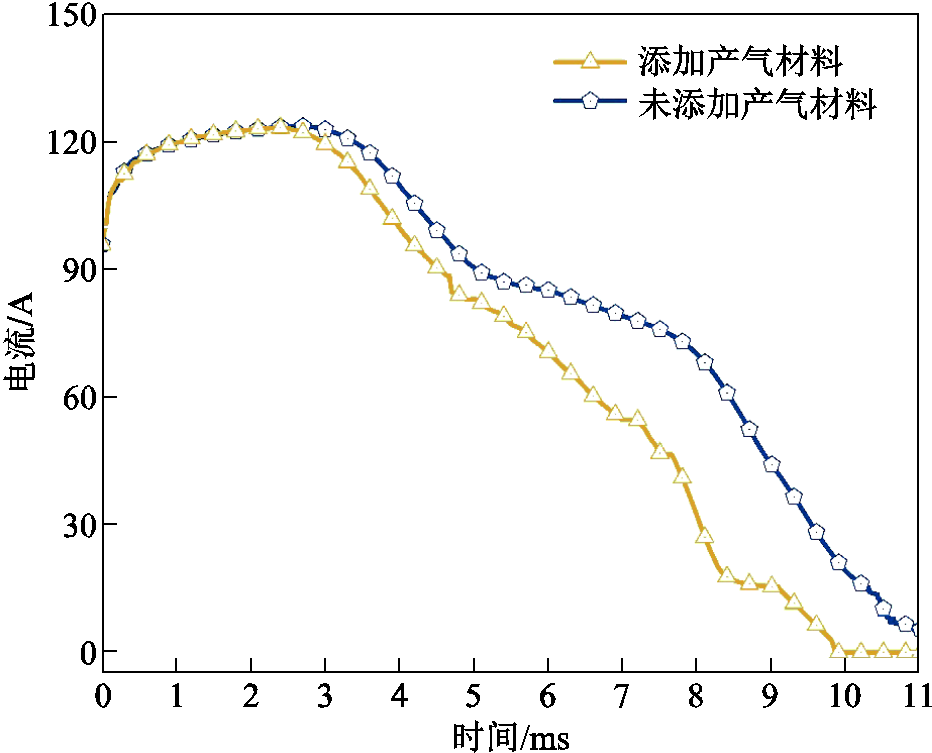
图8 添加产气材料前后电弧电流仿真曲线
Fig.8 Arc current simulation curves with and without gas-producing material
6 ms时,添加产气材料前后灭弧室内流场对比如图9a所示。由图9a可知,由于产气材料在电弧高温作用下分解,释放出大量轻质、高扩散性的气体(主要为H2),在局部区域形成高压强梯度,显著地加快了灭弧室内的气流速度。添加产气材料后,10 ms时的流场分布如图9b所示。可见,引入产气材料增强了吹弧力,促进了气流沿阳极跑弧道移动。然而过量产气材料在电弧高温侵蚀下导致气体源点压力释放过大,反而会对弧柱产生阻碍,表现为气流反向涡旋现象。

图9 不同时刻灭弧室内流场分布
Fig.9 Flow field distribution in the arc chamber at different time steps
3.1节仿真分析表明,产气材料在电弧高温作用下发生热分解并释放气体,可增强对电弧的冷却和吹动作用,有助于加快熄弧。然而气体释放导致局部压力升高,同时高温气体沿跑弧道上升,受浮力驱动在跑弧道拐角处与横向气流交汇,易形成气流涡旋,导致电弧迁移受阻、弧根停滞。这不仅延长了电弧在高温区的滞留时间,还降低了栅片的有效利用率,不利于电弧快速被切割和熄灭。针对产气材料释放气体引发的气流涡旋与弧根停滞问题,本文从灭弧室内部气流组织和电弧迁移路径出发,提出对产气材料体积和布置位置进行优化调整,以提升断路器整体灭弧性能并提高栅片利用率。
3.2.1 产气材料体积优化对气流涡旋和弧根停滞的影响
3.1节分析表明,由于产气材料气体释放过多易导致弧根停滞和气流涡旋现象,因此,本节在保持电弧与产气材料接触时间不变的前提下,采用数值仿真方法分析了两种不同体积的产气材料对熄弧效果的影响。通过对比材料在不同体积下的温度场与流场分布,寻求更有利于电弧熄灭的产气材料体积。
7 ms时,在两种不同体积(体积1和体积2)产气材料作用下,灭弧室内温度场对比如图10所示。由图10可知,7 ms时,随着弧柱在跑弧道运动,阳极弧根在上跑弧道出现第一次停滞点,体积2产气材料因布置位置较集中且面积相对更大,导致弧根仍然滞留在高温区,局部温度维持在较高水平,呈现持续烧蚀状态;而体积1产气材料中的阳极弧根沿阳极跑弧道向上跃迁,未出现停滞现象。不同产气材料体积下气流场对比如图11所示,可以更直观地看到体积1产气材料所产生的气流涡旋小于体积2产气材料,灭弧室内气流场更加稳定。这是由于当体积较小时,产气材料释放的高压气体更易被引导至栅片区域,有助于推动电弧沿阳极跑弧道运动,有利于栅片更好地切割弧柱,加快熄弧。不同产气材料体积下熄弧现象对比见表1,可以看出两种体积产气材料在5 ms时都未出现弧根停滞,相比较原始位置弧根停滞现象有所减弱。随着时间的增加,两种产气材料体积下,无论是阳极弧根还是阴极弧根都出现了一定程度的停滞现象。相较于体积1产气材料,体积2产气材料在相同时间下更容易出现弧根停滞。两种体积产气材料在栅片利用组数上并没有太大的区别,这是由于放置位置都集中在栅片入口,但体积的改变在一定程度上减弱了弧根停滞和气流涡旋现象,并且体积1产气材料相较于体积2产气材料表现出更好的熄弧特性。由此可初步认为,在本文设定的参数条件下,体积1具有更佳的熄弧效果。

图10 7 ms时不同产气材料体积下灭弧室温度场对比
Fig.10 Comparison of temperature fields of the arc chamber for different gas-producing material volumes at 7 ms

图11 不同产气材料体积下气流场对比
Fig.11 Comparison of airflow fields for different gas-producing material volumes
表1 不同产气材料体积下熄弧现象对比
Tab.1 Comparison of arc extinction phenomena for different gas-producing material volumes
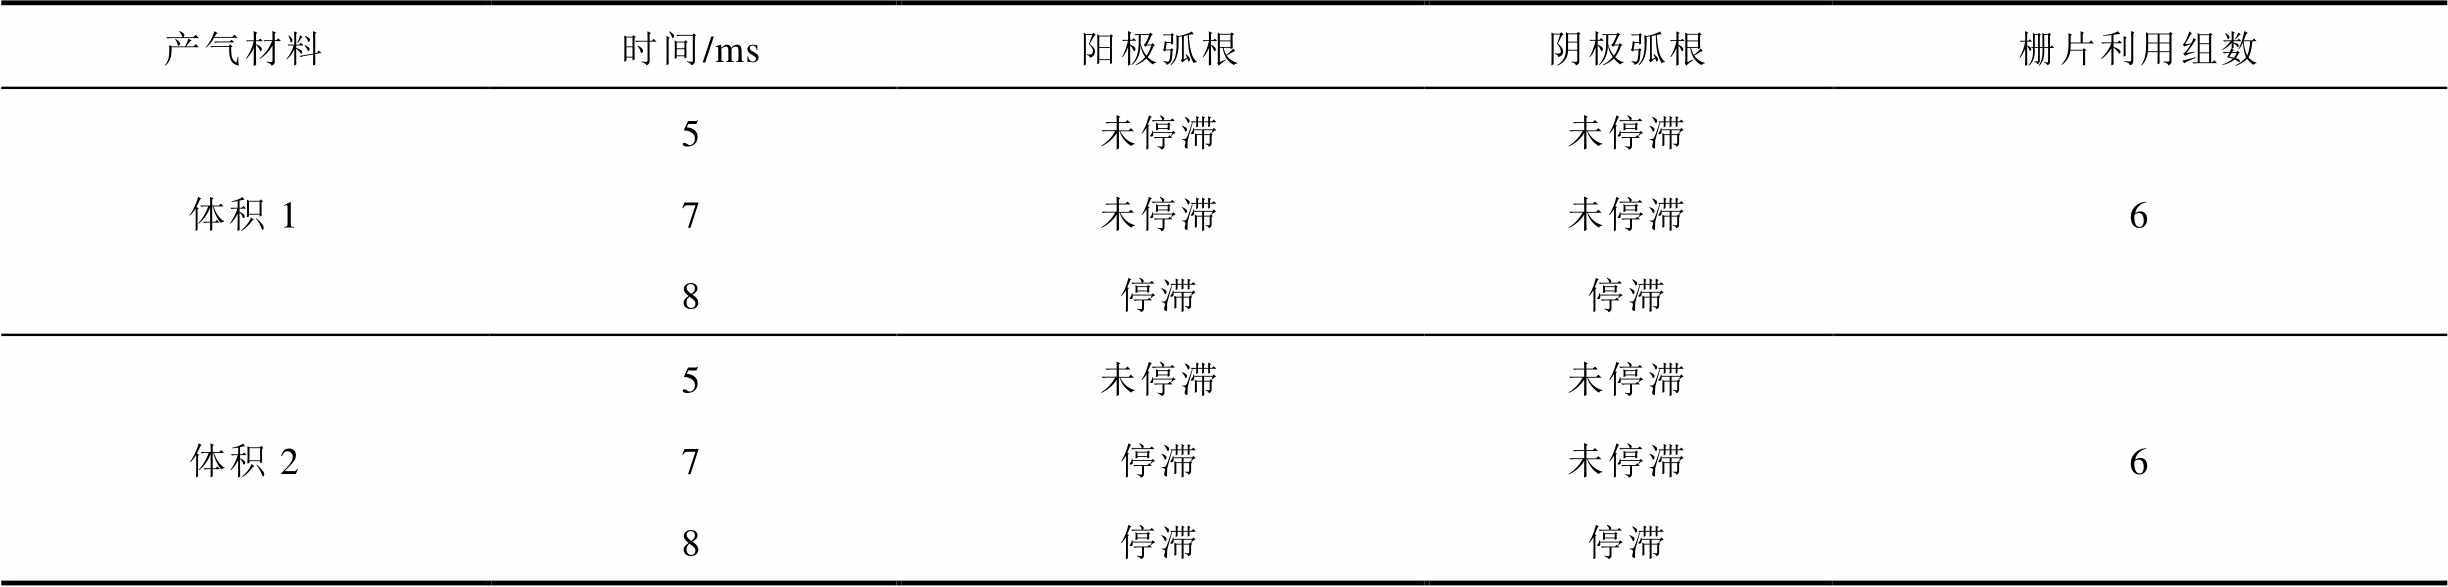
产气材料时间/ms阳极弧根阴极弧根栅片利用组数 体积1 5未停滞未停滞 7未停滞未停滞6 8停滞停滞 体积25未停滞未停滞 7停滞未停滞6 8停滞停滞
3.2.2 产气材料位置优化对开断性能的影响
基于3.2.1节产气材料体积1的选取,为进一步探究产气材料布置位置对电弧运动特性的影响,本文选取三个典型的弧根易停滞区域作为产气材料放置位置,即跑弧道转弯角(位置1)、阴极跑弧道(位置2)和阳极跑弧道弯角(位置3),并与原始产气材料所在位置进行仿真对比分析。典型区域电弧特性如图12所示。
改进产气材料位置后灭弧室温度分布云图如图13所示。改进位置与原始位置电弧电流、电压对比如图14所示。改进位置浓度扩散与H2分压云图如图15所示。

图12 典型区域电弧特性
Fig.12 Arc characteristics in typical region

图13 改进产气材料位置后灭弧室温度分布云图
Fig.13 Temperature distribution contour map of the arc chamber at the optimized gas-producting material position

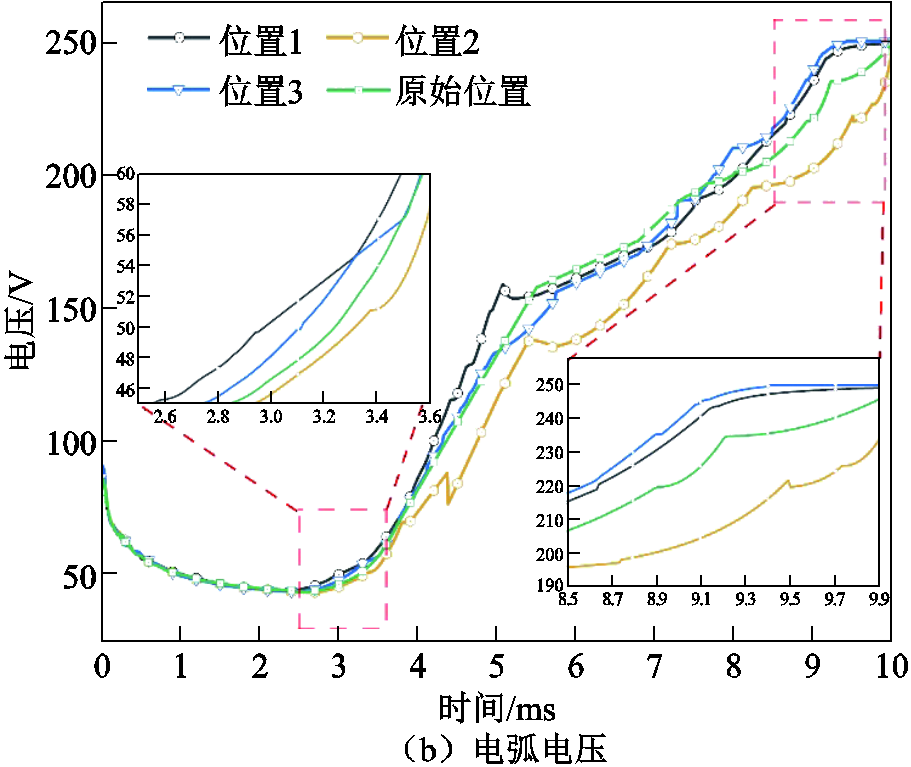
图14 改进位置与原始位置电弧电流、电压对比
Fig.14 Comparison of arc current and voltage between optimized and original positions

图15 改进位置浓度扩散与H2分压云图
Fig.15 Concentration diffusion and H2 partial pressure at the optimized position
如图13所示,当产气材料放置于不同位置时,其熄弧效果不同。在位置1,电弧最早侵蚀产气材料,所以其电流下降速率要快于产气材料放置在位置2、位置3和原始位置时,对应图14a中电弧电流曲线阶段Ⅰ。同样地,图14b中2.5~3.6 ms阶段,位置1的电压上升速率明显高于位置2、位置3和原始位置。5.5 ms时电弧跃过上跑弧道转弯角,由于位置1在跑弧道转弯处,加上产气材料受热分解产生大量高温气体,因此在上跑弧道侧,气流会被挤压进更狭窄的空间,速度明显提高,阳极弧根更易跃迁。由于位置2在下跑弧道侧,产气材料热分解所产生的气体主要集中在下跑弧道,弧柱因此受阴极弧根带动,沿下跑弧道迅速运动。由于位置3在阳极跑弧道弯角处,产气材料受热分解产生的气体驱动阳极弧根运动,弧柱更易向灭弧室上部运动,弧根停滞现象减弱。
栅片切割弧柱时,在位置1,由于弧柱受气体驱动,灭弧室上部气流速度较大,因此上部栅片最先与弧柱接触切割;在位置2,由于产气材料仅位于阴极跑弧道,不足以拉长弧柱,导致弧根在阳极跑弧道难以跃迁,出现停滞现象,以至于在栅片切割弧柱阶段仍有较大能量;在位置3,气体驱动弧柱拉长,阴极、阳极弧根的局部温度与电导率差异较小,不会造成运动速度差距太大,有效地减少了由于灭弧室结构和电弧浮力影响造成的弧根停滞和气流涡旋现象。此过程对应图14a中电弧电流阶段Ⅱ。在此阶段中,由于原始位置的产气材料铺满栅片入口,所以在弧柱拉长阶段侵蚀产气材料区域最大,在5~7 ms栅片切割弧柱前的这段时间内,原始位置电流下降速度快于改进的三个位置。图14b中此阶段原始位置电压上升速率同样高于改进的三个位置。
10 ms时进入电弧熄灭过程。位置1,在下跑弧道侧,由于气流通道更开阔,产气材料热分解气体逸散、衰减更快,导致阴极弧根运动缓慢,能量集中在灭弧室上部。位置2,由于阴极弧根不易离开产气区域导致阴极弧根停滞,以及由于气体主要集中在灭弧室下部,导致阳极弧根不易沿阳极跑弧道向上运动,造成阳极弧根黏滞和上部栅片利用率降低。位置3,由于上下弧柱拉长和上下弧柱运动速度差距不大,致使弧柱进入栅片切割阶段后可以很好地运用栅片限流效应,在很大程度上减小了弧根停滞和气流涡旋导致的栅片利用率低。此阶段对应图14a中阶段Ⅲ,由于原始位置产气材料体积过大,气体释放造成的压力升高,弧柱更不易进入栅片,因此从7 ms开始,位置3和位置1的电流下降速度逐渐快于原始位置;而位置2由于阳极黏滞导致其栅片利用率低,栅片限流能力不能充分发挥使得熄弧时间最长。对应图14b中8.5~10 ms阶段,位置3最早达到电源电压,然后依次为位置1、原始位置、位置2。
图15a为三个改进位置产气材料在电弧侵蚀下产生气体的浓度。5.5 ms,当产气材料在位置1时,气体浓度分布随弧柱运动而变化,阳极与阴极弧根处浓度较高;在位置2时,阴极弧根持续侵蚀产气材料域,因此气体浓度最高;在位置3时,受电弧侵蚀,气体浓度沿上跑弧道向栅片扩散。7 ms左右,当产气材料在位置1时,气体浓度主要沿上跑弧道向栅片扩散;在位置2时,阴极跑弧道产气材料域所产生的浓度很高,这是由于常规灭弧室内部阳极弧根运动速度比阴极弧根快,而添加产气材料对阴极弧根起到助推作用,并且由于气体释放造成的局部高压使阴极弧柱变粗,在产气域过渡到空气域时,产气域电导率高,弧柱电阻低,空气域电导率低,电阻大,因此弧根不易离开产气域,导致阴极弧根对产气材料的持续烧蚀,扩散浓度高;在位置3时,产气材料热分解气体在灭弧室上部向栅片扩散。10 ms时,当产气材料在位置1时,阳极和阴极跑弧道出现了一定程度的弧根拖尾,这是由于灭弧室内部对流-扩散和气体释放位置导致气流主要集中在灭弧室上方,致使栅片利用率降低;在位置2时,由于阴极弧根不易离开产气域,因此有一定的产气扩散到栅片,但产气域还有一定电弧能量持续烧蚀导致气体浓度很大;在位置3时,产气材料弧根停滞和拖尾现象明显减弱,并且相比位置1和位置2,产气浓度沿上跑弧道向栅片内部扩散对产气材料的烧蚀也有显著减轻。
图15b为10 ms时灭弧室内部不同位置产气材料受热分解产生的H2分压云图。从图15b可以清晰地看到,当产气材料在位置1时,气体压力集中在灭弧室上侧和靠近阳极跑弧道弯角;在位置2时,气体压力主要集中在灭弧室下部;在位置3时,气体压力从中间向两侧扩散,既能助推阳极弧根向上运动,也能推动阴极弧根向下部栅片运动。
改进位置流速对比如图16所示。3~3.5 ms时,当产气材料在位置1时,气流更容易沿上跑弧道运动;在位置2时,由于产气材料放置在阴极跑弧道,相较于位置1和位置3,在阴极跑弧道会有较高的气流速度;在位置3时,灭弧室内流速则集中于上跑弧道。10 ms时,三个位置对比原始位置在气流涡旋方面都有了一定的优化,但由于放置的位置差异导致结果有些差别。当产气材料在位置1时,灭弧室内气流更集中于上部栅片;在位置2时,灭弧室内气流聚集于下部栅片;而在位置3时,相较于位置1和位置2,灭弧室内气流分布更均匀,同样也使栅片利用率提升最明显。产气材料在不同位置时的熄弧现象对比见表2。由表2可见,三个位置在6 ms时都未出现弧根停滞;而随着时间的增加,8 ms时,在位置1时出现了阴极弧根停滞,而在位置2时则阴阳极弧根都停滞,在位置3时由于合适的气体释放,弧根未出现停滞现象;10 ms时,当产气材料在位置3时出现了阳极弧根停滞,但此时弧根即将达到阳极跑弧道最上端,对弧柱进入栅片并未有太大影响,并且在位置3,阴极弧根未出现停滞,更好地促进了弧柱被栅片切割。通过栅片利用组数来评价三个位置下的栅片利用率,结果表明产气材料放置在位置3时栅片利用组数最多,能够有效地提高栅片利用率。

图16 改进位置流速对比
Fig.16 Comparison of flow velocities at optimized positions
表2 改进位置熄弧现象比较
Tab.2 Comparison of arc extinction phenomena at optimized position
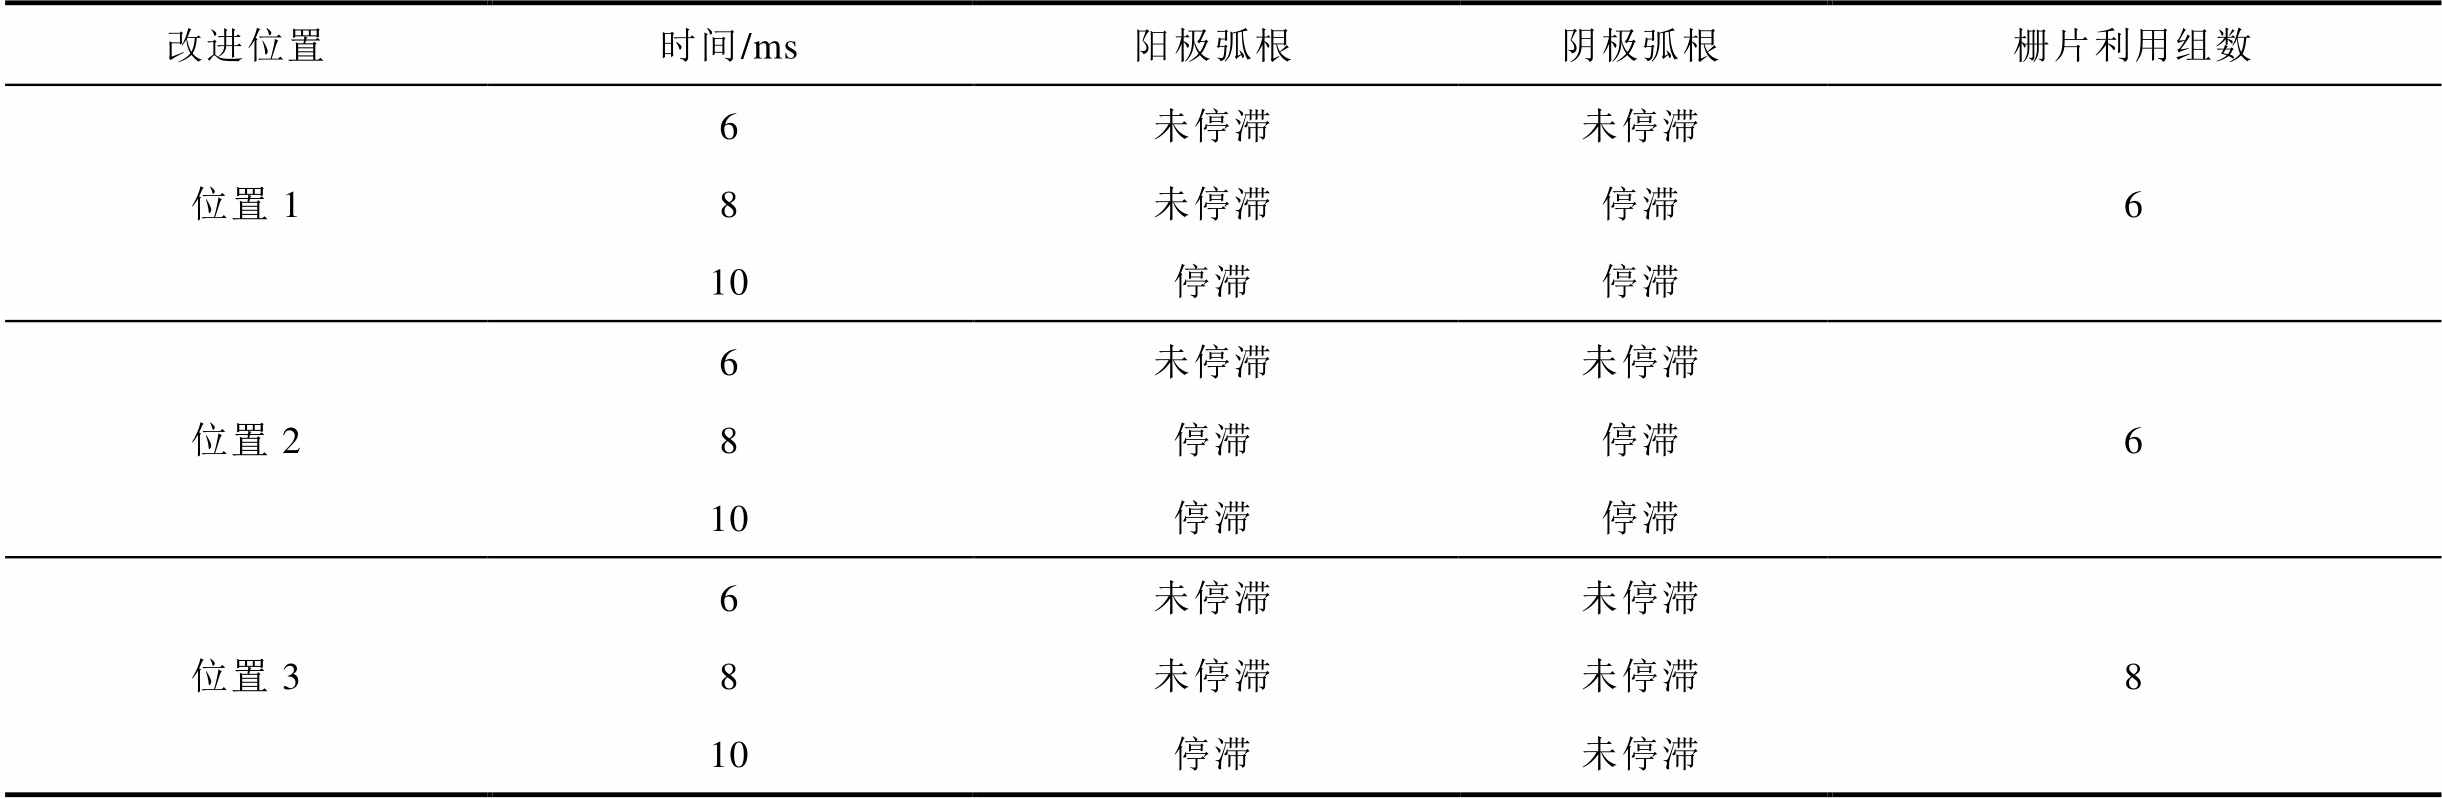
改进位置时间/ms阳极弧根阴极弧根栅片利用组数 位置16未停滞未停滞 8未停滞停滞6 10停滞停滞 位置26未停滞未停滞 8停滞停滞6 10停滞停滞 位置36未停滞未停滞 8未停滞未停滞8 10停滞未停滞
为校核3.2节提出的最优位置,本文在实验样机阳极跑弧道区域布置优化后的产气材料,如图17红色虚线框所示。由图17中产气材料在位置3时的开断电弧演变图像可知,5 ms时,阳极弧根运动迅速带动弧柱沿阳极跑弧道向栅片运动;7 ms时,栅片开始切割弧柱,未出现弧根停滞现象,弧柱被栅片均匀切割;9 ms时,弧柱被栅片完全切割,栅片利用率明显提高而达到最大;直至10 ms时电弧熄灭。通过对比实验与仿真结果可以看出,在阳极跑弧道拐角处布置适量产气材料可以显著降低弧根停滞,极大地提高栅片利用率。

图17 产气材料在位置3时的开断电弧演变图像
Fig.17 Evolution of arc interruption when the gas-producting material is placed at position 3
本文根据某实际直流塑壳断路器产品灭弧室结构搭建开断实验平台,对比空气电弧与添加产气材料后电弧熄弧特性,并对实验过程中出现的弧根停滞与气流涡旋现象进行了分析。建立了电弧磁流体动力学与产气材料物质传递双向耦合模型,提出了产气材料体积与放置位置优化措施,得到结论如下:
1)在直流空气断路器开断过程中,产气材料释放气体虽有助于电弧冷却,但若产气材料体积不合适或放置位置不当,易导致局部气体积聚,在跑弧道拐角处与横向气流形成涡旋,阻碍电弧迁移,引起弧根停滞,延长高温区滞留时间,降低栅片利用率,不利于电弧快速熄灭。
2)在保持电弧与产气材料接触时间不变的前提下,选用两种不同体积的产气材料,与原始体积相比,栅片入口处留有更多空间,更利于灭弧室内部横向气流流通,减轻气流涡旋现象。适量的气体释放不会导致局部压力释放过高而更利于促进弧根沿跑弧道向灭弧室上部空间运动,减弱弧根停滞现象。对比两种不同体积的产气材料,得出体积1对抑制弧根停滞和气流涡旋更有利。
3)在确定产气材料体积1的基础上,选取三个典型的弧根易停滞区域作为产气材料布置位置,得到产气材料的布置位置对弧根的运动路径、气流场分布及熄弧效率具有显著影响。将产气材料布置在阳极跑弧道弯角能够促使阳极弧根更易沿阳极跑弧道运动,显著抑制弧根停滞与局部高温侵蚀,产气材料产生的高压气流能更好地与灭弧室内横向气流汇合,有利于抑制栅片入口处易造成的气流涡旋现象,并且提高栅片利用率。
参考文献
[1] 陈胜, 陈明健, 卫志农, 等. 电-气-氢混联综合能源配网灵活运行域模型[J]. 电工技术学报, 2025, 40(19): 6101-6114, 6130. Chen Sheng, Chen Mingjian, Wei Zhinong, et al. Flexible operation region for integrated electric-gas-hydrogen distribution network[J]. Transactions of China Electrotechnical Society, 2025, 40(19): 6101-6114, 6130.
[2] 刘斌, 刘汉青, 张延平, 等. 过流故障下开关柜电热特性仿真分析研究[J]. 电气工程学报, 2025, 20(3): 323-332. Liu Bin, Liu Hanqing, Zhang Yanping, et al. Simulation and analysis of electrical and thermal characteristics of switchgear under overcurrent faults [J]. Journal of Electrical Engineering, 2025, 20(3): 323-332.
[3] 张裕, 李庆生, 罗宁. 面向低碳经济目标的输配电系统协同电网扩展规划[J]. 高压电器, 2025, 61(5): 247-257. Zhang Yu, Li Qingsheng, Luo Ning. Collaborative power grid expansion planning of transmission and distribution system towards low-carbon economic target[J]. High Voltage Apparatus, 2025, 61(5): 247-257.
[4] 王流火, 孙强, 祁含, 等. 高气压洁净空气雷电冲击与直流作用下的击穿场强研究[J]. 绝缘材料, 2026, 59(3): 77-87. Wang Liuhuo, Sun Qiang, Qi Han, et al. Study on breakdown field strength of high-pressure clean air under lightning impulse and DC voltage[J]. Insulating Materials, 2026, 59(3): 77-87.
[5] 熊德智, 陈石东, 郎霄剑, 等. 低压混合式直流断路器开断特性研究[J]. 高压电器, 2025, 61(6): 43-51. Xiong Dezhi, Chen Shidong, Lang Xiaojian, et al. Research on interruption characteristics of low voltage hybrid DC circuit breaker[J]. High Voltage Apparatus, 2025, 61(6): 43-51.
[6] 李静, 刘凯, 曹云东, 等. 直流接触器分断过程中弧根演变及对重燃的影响分析[J]. 中国电机工程学报, 2019, 39(4): 1241-1250. Li Jing, Liu Kai, Cao Yundong, et al. Arc root development and its influence on arc reigniting during the breaking process of the DC contactor [J]. Proceedings of the CSEE, 2019, 39(4): 1241-1250.
[7] Chen Degui, Li Zhipeng, Li Xingwen, et al. Simulation of pressure rise in arc chamber of MCCB during its interruption process[C]// Electrical Contacts —2007 Proceedings of the 53rd IEEE Holm Confere-nce on Electrical Contacts, Pittsburgh, PA, USA, 2007: 43-47.
[8] André P. The influence of graphite on the composition and thermodynamic properties of plasma formed in ablated vapour of PMMA, PA6-6, PETP, POM and PE used in circuit-breakers[J]. Journal of Physics D: Applied Physics, 1997, 30(3): 475.
[9] Biricik G D, Celebi H, Seyhan A T, et al. Thermal and mechanical properties of flax char/carbon fiber reinforced polyamide 66 hybrid composites[J]. Poly-mer Composites, 2022, 43(1): 503-516.
[10] Zhang Yucheng, Li Wendong, Wang Chao, et al. Eco-friendly thermoplastic alternatives to epoxy resin for support insulators[J]. IEEE Transactions on Dielectrics and Electrical Insulation, 2023, 30(2): 518-527.
[11] Yin Jianning, Wang Qian, Li Xingwen, et al. Experimental evaluation of outgassing characteristics of polymers on air arc behavior[C]//2020 IEEE 66th Holm Conference on Electrical Contacts and Intensive Course (HLM), San Antonio, TX, USA, 2021: 15-19.
[12] Liao Zijie, Wang Qian, Li Xingwen. Effect of gassing material on partial discharge characteristics in MCCB [C]//2022 IEEE 67th Holm Conference on Electrical Contacts (HLM), Tampa, FL, USA, 2022: 1-7.
[13] 汪倩, 赵婉萌, 曹伟东, 等. 基于ReaxFF的产气材料热解及动力学分析[J]. 电工技术学报, 2025, 40(10): 3082-3096. Wang Qian, Zhao Wanmeng, Cao Weidong, et al. Analyzing the pyrolysis kinetics and pyrolysis gases of gassing materials using ReaxFF[J]. Transactions of China Electrotechnical Society, 2025, 40(10): 3082-3096.
[14] 马强, 荣命哲, Anthony B Murphy, 等. 考虑器壁侵蚀影响的低压断路器电弧运动特性仿真及实验[J]. 电工技术学报, 2009, 24(12): 74-81. Ma Qiang, Rong Mingzhe, Murphy Anthony B, et al. Simulation and experiment on airarc characteristics in low-voltage circuit breaker considering wall ablation[J]. Transactions of China Electrotechnical Society, 2009, 24(12): 74-81.
[15] 段薇, 李静, 张兴菲, 等. 器壁材料对直流塑壳断路器电弧开断行为的影响[J]. 电工技术学报, 2025, 40(16): 5343-5354. Duan Wei, Li Jing, Zhang Xingfei, et al. The influence of wall materials on the arc interruption behavior of DC molded case circuit breakers[J]. Transactions of China Electrotechnical Society, 2025, 40(16): 5343-5354.
[16] Huo Jindong, Selezneva S, Jacobs L, et al. Study of wall ablation on low-voltage arc interruption: The effect of Stefan flow[J]. Journal of Applied Physics, 2019, 125(21): 213302.
[17] GB/Z 22074—2016塑料外壳式断路器可靠性试验方法[S].
[18] Bo Kai, Zhou Xue, Zhai Guofu. Simulation of arc dwelling behavior during bridge-type contacts opening process for high-power relay[J]. IEEE Transactions on Components, Packaging and Manufacturing Technology, 2018, 8(6): 975-981.
[19] Yang Fei, Wu Yi, Rong Mingzhe, et al. Low-voltage circuit breaker arcs: simulation and measurements[J]. Journal of Physics D: Applied Physics, 2013, 46(27): 273001.
[20] Swierczynski B, Gonzalez J J, Teulet P, et al. Advances in low-voltage circuit breaker modelling[J]. Journal of Physics D: Applied Physics, 2004, 37(4): 595.
[21] Liu Xiangjun, Huang Xin, Cao Qichun. Simulation and experimental analysis of DC arc characteristics in different gas conditions[J]. IEEE Transactions on Plasma Science, 2021, 49(3): 1062-1071.
[22] 董翔, 韩晓昆, 衣书伟, 等. 电晕和火花放电条件下洁净空气的分解特性研究[J]. 绝缘材料, 2025, 58(2): 55-65. Dong Xiang, Han Xiaokun, Yi Shuwei, et al. Study on decomposition characteristics of clean air under corona and spark discharge conditions[J]. Insulating Materials, 2025, 58(2): 55-65.
[23] 李静, 易晨曦, 彭世东, 等. 高海拔环境下大容量直流空气断路器灭弧性能研究[J]. 电工技术学报, 2024, 39(3): 863-874. Li Jing, Yi Chenxi, Peng Shidong, et al. Study on interrupting characteristics of large capacity DC air circuit breaker at high altitude[J]. Transactions of China Electrotechnical Society, 2024, 39(3): 863-874.
[24] Bo Kai, Zhou Xue, Zhai Guofu. Investigation on arc dwell and restriking characteristics in DC high-power relay[J]. IEEE Transactions on Plasma Science, 2017, 45(6): 1032-1042.
[25] Gleizes A, Cressault Y, Teulet P. Mixing rules for thermal plasma properties in mixtures of argon, air and metallic vapours[J]. Plasma Sources Science and Technology, 2010, 19(5): 055013.
[26] 彭世东, 李静, 曹云东, 等. 耦合磁场直流空气断路器栅片特性对灭弧性能的影响研究[J]. 电工技术学报, 2022, 37(21): 5587-5597. Peng Shidong, Li Jing, Cao Yundong, et al. Research on the effect of splitter plate material and structure on arc extinguishing performance with coupling magnetic field[J]. Transactions of China Electrotechnical Society, 2022, 37(21): 5587-5597.
Abstract In DC molded-case circuit breakers (MCCBs), gas-generating materials are added in the limited volume of the arc chamber to improve interruption performance. When the high-temperature arc erodes these materials, they decompose rapidly, releasing large amounts of gas that increase chamber pressure, stretch the arc column, and accelerate current interruption. However, decomposition products change the plasma composition, reducing the ionization degree and thermal conductivity of the quenching gas, which affects the arc temperature distribution. In turn, the arc temperature evolution influences the chemical decomposition and gas release rate of the material, creating a strong real time coupling. Existing arc gas producing material coupled simulations often assume the material is fully gasified and uniformly distributed or ignore its dynamic gas release under time-varying arc temperature, which differs from actual physical behavior.
To investigate the influence of the material properties on arc energy and shorten the arcing time in a confined arc chamber, an experimental platform was built to analyze arc motion, splitter plates utilization, and arcing duration under the action of the gas-producing material. Experiments show that adding the material decreases arc extinguishing time but also causes arc root stagnation and vortex formation inside the chamber. To improve the interruption performance, a bidirectionally coupled model combining arc magnetohydrodynamics and mass transfer of the gas producing material was established. The convection diffusion equation is used to describe the transport process of the material, and the Arrhenius equation is employed to simulate its thermal decomposition reaction. Unlike traditional models that treat the gas producing material as a preset diffusing substance, the chemical decomposition reflects the actual generation of gases from thermal degradation or reaction, thus improving physical accuracy. By introducing the reaction-rate term r as a concentration source, the model avoids empirical errors caused by artificially assigning an initial gas concentration. In addition, because the chemical decomposition of the material is strongly correlated in time and space with arc motion, the reaction diffusion model is coupled in real time with the arc magneto-hyolro-dynamics (MHD) model to simulate the changes in the arc chamber field caused by high temperature erosion of the material under real operating conditions. The simulations compute the temperature field, flow field, and the dynamic concentration distribution and partial pressure of decomposition products inside the arc chamber.
The results show that thermal decomposition significantly accelerates arc heat transfer, but improper volume or placement leads to local gas accumulation. At arc runner corners, this gas interacts with the transverse flow to form vortices, which hinder arc migration, cause arc root stagnation, prolong the residence time of high temperature regions, and reduce splitter plastes utilization, making it difficult to extinguish the arc quickly. Reducing the material volume weakens vortex intensity and arc root stagnation, improving arc interruption performance. Three typical regions were analyzed: the arc runner turning corner the cathode runner, and the anode runner corner. When the material is placed at the anode-runner corner, the released gases drive the arc root upward more effectively toward the splitter plate, reducing stagnation and vortex formation, and increasing the number of utilized splitter plates to eight.
To verify the accuracy of the simulation model, experiments were conducted on an improved structural platform. The observed arc behavior agrees well with the simulation results. The findings can support the optimization and miniaturization of arc chamber design in MCCBs.
Keywords: DC molded case circuit breaker, gas producing material, magneto-hydro-dynamics, thermal decomposition, arc root stagnation
DOI: 10.19595/j.cnki.1000-6753.tces.251538
中图分类号:TM561.5
国家自然科学基金项目(51407120)、辽宁省科技计划联合计划(技术攻关计划项目)(2024JH2/102600224)和辽宁省科技计划联合计划(自然科学基金面上项目)(2024-MSLH-366)资助。
收稿日期 2025-09-04
改稿日期 2025-11-10
李 静 女,1977年生,博士,教授,博士生导师,研究方向为微观电器电弧理论与高电压与绝缘技术。E-mail:lijing@sut.edu.cn
段 薇 女,1994年生,博士研究生,研究方向为电弧放电等离子体与直流开断技术。E-mail:duanwei@smail.sut.edu.cn(通信作者)